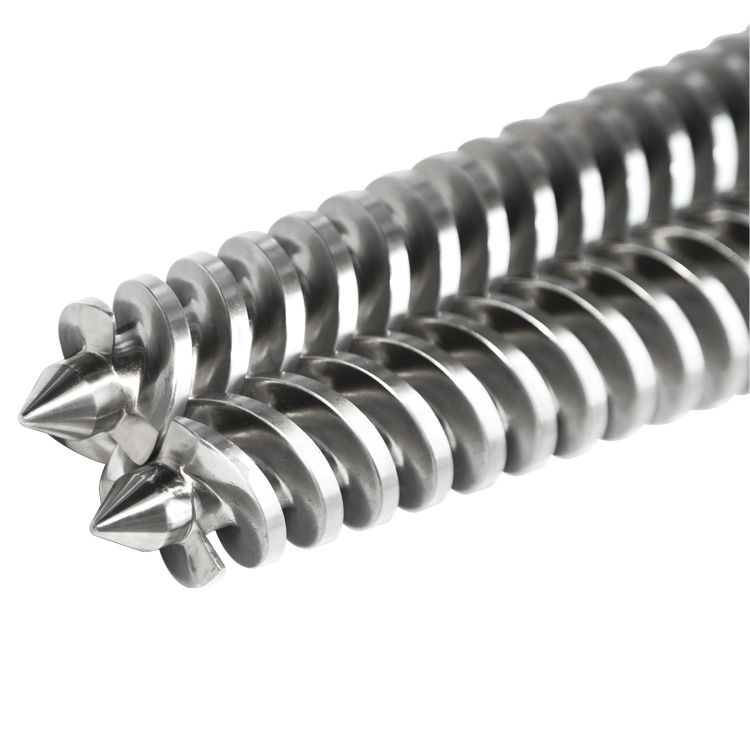
円錐形のツイン スクリュー バレルは、適合するテーパー ボアを備えた 2 つのテーパーのかみ合うスクリューを組み合わせています。形状はシステムを識別します。樹脂、フィラー、合金、摩耗層の深さによって、その形状をどれだけ長く維持できるかが決まります。

この定義は、購入者が設置済みのセットを交換する必要があるまでは単純に思えます。写真ではテーパーが表示されていても、スプラインが隠れている場合があります。銘板にはモデルが記載されている場合がありますが、図面の改訂は記載されていません。古いネジは、作動直径がすでに磨耗しているにもかかわらず、ドライブ接続を維持している可能性があります。代替レビューでは、どの証拠が元の部分を依然として記述しているかを判断する必要があります。
円錐形は何を表しますか?
円錐形は、処理ペアの形状を表します。各ネジは駆動端に向かって大きくなり、2 つの一致するバレルの穴も同様に大きくなります。これは、呼び径とシャフト間隔が作動セクション全体で一定に保たれる平行二軸スクリュー セットとは異なります。
外側のシルエットよりもテーパードが大きく変化します。フライトの直径、ルートの直径、ボアのエンベロープ、およびネジとネジの関係はすべて、軸に沿って変化します。したがって、置換図面には軸方向の位置が必要です。定義された基準面からの距離を省略して書き込まれた直径は不完全です。
Conical は 1 つの普遍的なプロセスを特定しません。 Milacron の現在の円錐シリーズは、PVC および CPVC パイプおよびプロファイル作業を対象としています。 KraussMaffei は、二重反転 PVC 製品の範囲内にある円錐形の機械をリストしています。 EJS では、円錐ハードウェアのページも公開しています。塩ビパイプ, プラスチックプロファイルそしてパネルまたはボード装置。このアプリケーションラベルはレビューの開始に役立ちますが、機械の実際のスクリュープロファイルや材料仕様を確立するものではありません。
推測せずに円錐形のハードウェアを識別する方法
写真や既存の記録から裏付けられる観察から始めます。それぞれの観察を結論から切り離してください。これにより、販売ラベル、モデルコード、または古い購入説明が実際以上に強力な証拠になるのを防ぎます。
| あなたが持っている証拠 | サポートできるもの | 解決できないもの |
|---|---|---|
| 両方のネジの完全側面図 | 目に見えるテーパー、全体的な配置、明らかな左右差 | 元の未摩耗径、バレル内径、スプラインのフィット感 |
| ネジ両端の写真 | 先端形状、駆動端形状、相対姿勢 | 歯の形状、噛み合い長さ、同心度または公差 |
| 機械銘板 | メーカー、モデル、シリアル番号、場合によってはサイズファミリー | プロセスユニットまたはギアボックスが後で変更されたかどうか |
| 古い注文書 | 以前のサプライヤーの用語と順序付けされた説明 | 納入された部品が現在取り付けられている部品と一致するかどうか |
| 承認された機械または部品の図面 | 参照ジオメトリ、寸法、インターフェイス、およびリビジョン | 現在の摩耗状態または文書化されていないフィールドの変更 |
| 取り外して洗浄した部品 | 物理インターフェイス、目に見える摩耗パターン、測定可能な残存機能 | 摩耗、修復、変形が消失した寸法 |
レコードを切り離す前にペアの写真を撮る
クローズアップを作成する前に、「ネジ A」「ネジ B」などの簡単な ID を割り当てます。写真セットに駆動端と排出端をマークします。 「左」、「右」、「時計回り」、または「反時計回り」を記録するたびに、視線方向を述べます。視点がないと曖昧な言葉です。
便利な写真セットには、完全なペア、各ドライブ接続、各排出チップ、供給開口部、バレルポート、ヒーターまたは冷却接続、排出フランジ、ギアボックス取り付け端が含まれています。機械のモデルと写真の向きが記載された ID カードをフレームに置きます。 1 枚の写真の定規は目盛りを提供しますが、校正された寸法検査に代わるものではありません。
スクリューとバレルが 1 つの調和したシステムを形成する理由
2 本のネジは独立シャフトとして機能しません。それらのフライトは、テーパー ボア内の共有の変化するエンベロープを占めます。すべての軸方向ステーションでは、4 つの関係が重要になります。各スクリューの形状、スクリュー間の関係、各スクリューとそのボアの関係、および完全なプロセス ユニットとギアボックスの関係です。

このため、購入者が 1 つのコンポーネントのみを交換する予定の場合でも、サプライヤーはネジ、バレル、およびドライブのインターフェースを一緒にレビューする必要があります。レビューは、すべてのコンポーネントを交換する必要があることを自動的に意味するものではありません。これは、範囲の決定では適合性と相互作用を制御する部分を考慮する必要があることを意味します。
ペアとして記録します。測定、図面レビュー、梱包、設置を通じて A と B の同一性を維持します。既存の図面でネジに異なるラベルが付けられている場合は、黙って名前を変更するのではなく、図面のラベルを保持し、相互参照としてフィールド ラベルを追加します。
EJS にはどのような材料と処理が記載されていますか?
現在EJSツインコニカルスクリューバレルのページには、この製品の 8 つの材料ファミリー、38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo、D2、SKD61、および SKD11 がリストされています。また、全身窒化処理、全身窒化処理の 3 つの施工ルートも列挙されています。押出セクションにバイメタル合金を使用し、その後全体を窒化します。裏地はSKD61またはSKD11です。
このリストは、何でもいいというメニューではありません。ベーススチールは荷重を支え、機械加工可能な本体を提供します。作業面では、ポリマー、充填剤、腐食性副産物が処理されます。したがって、材料リクエストでは、ベーススチールと窒化処理、硬化肉盛またはボアライニングの両方の部品を特定する必要があります。
| EJS に登録されているルート | 作業面にあるものは何ですか | 選択前に必要な情報 |
|---|---|---|
| 全面窒化処理 | 選択された鋼の拡散窒化物ケース | 樹脂、フィラー、リグラインド、スタビライザーパッケージ、プロセス温度、既存の摩耗履歴 |
| バイメタルネジ+窒化処理 | ネジの作動領域には PTA 溶接合金、残りの本体には窒化処理が施されています | 摩耗、腐食、またはその両方が故障の原因となっているかどうか |
| バイメタルバレル | ボア表面に遠心鋳造合金ライニング | 化合物の化学的性質、充填剤の充填量、ボアの形状、および利用可能な壁断面 |
| SKD61またはSKD11ライニング | バレル内の工具鋼ライナー | 図面、バレル壁、はめ込み方法、加工義務および修理履歴 |
摩耗層の深さは仕様の一部です
EJS は、窒化およびバイメタル構造のさまざまな加工深さを公開しています。下記の数値は施工データであり、寿命を保証するものではありません。これらは、より柔らかい支持鋼が露出する前に、どのくらいの硬化材料または合金材料が利用可能であるかを示します。
| 工事 | ネジ加工層 | バレル作業層 | 実用的な読書 |
|---|---|---|---|
| 窒化 | 0.4~0.7mm拡散ケース | 0.4~0.7mm拡散ケース | 窒化物ケースがフィラーによって削られていない場合、より洗浄力があり、研磨負荷が低い場合に適しています。 |
| バイメタル | 1.0 ~ 1.5 mm PTA ハードフェーシング | 2.0~3.0 mmの遠心鋳造ライニング | 研磨性、腐食性、充填材またはリサイクル飼料に使用できる摩耗材料が増えています |
EJS ねじ硬化肉盛合金
EJS 材料ガイドには、以下のねじ合金が単ねじ、平行二ねじ、および円錐二ねじに適用されると記載されています。硬度の数値だけで耐摩耗性をランク付けするものではありません。 Colmonoy 83 には炭化タングステンが含まれており、マトリックスの硬度が Ni60 よりも低いにもかかわらず、EJS の最高の耐摩耗性評価を獲得しています。
| ネジ合金 | 出版された作品 | 耐摩耗性 | 防食 | 硬度 |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | とても良い | 素晴らしい | HRC 56-62 |
| コルモノイ 56 | Ni+Cr+Si+Fe | とても良い | 素晴らしい | HRC 53-58 |
| コルモノイ 83 | Ni+WC+Cr+C | 素晴らしい | 素晴らしい | HRC 50-55 |
EJSバレル鋳造合金
EJS はバレルボアに別の合金ファミリーを使用します。これは RFQ で重要です。スクリューやバレルを言わずに「Colmonoy」と要求することは、2 つの異なる構造システムを混合することになります。現在の EJS 材料ガイドでは、2.0 ~ 3.0 mm のバレル合金層と次のグレード データが公開されています。
| バレル合金 | 出版された作品 | 耐摩耗性 | 防食 | 硬度 | 最大。温度 |
|---|---|---|---|---|---|
| EJS01 | Fe+Ni+Cr+B | とても良い | 良い | HRC 58-62 | 400℃以下 |
| EJS02 | Ni + Cr + Co + B | 良い | とても良い | HRC 50-58 | 450℃以下 |
| EJS03 | Ni + Cr + Co + V + B | とても良い | とても良い | HRC 55-60 | 450℃以下 |
| EJS04 | Ni+WC+Cr+B | 素晴らしい | とても良い | HRC 55-60 | 600℃以下 |
PVCの場合、硬さだけで選ばないでください。炭酸カルシウムは研磨負荷を増加させますが、PVC の分解化学反応により腐食が増加する可能性があります。 EJS02 および EJS03 はより強力な腐食定格を備えています。 EJS04 は最高の摩耗評価を備えています。スクリューとバレルのグレードは、実際の配合、充填剤の充填量、およびプロセス温度から合わせて選択する必要があります。
コニカルツインスクリューバレルの寿命はどれくらいですか?
EJS は寿命の比較を公表しています。そのバイメタルバレルネジのページは、バイメタル構造は窒化処理に比べて約 1.5 ~ 2 倍のコストがかかり、寿命が約 2 ~ 3 倍伸びると述べています。これは有益な購入データですが、すべての円錐押出機に共通する結果ではありません。
新しい EJS耐用年数ガイド境界を説明します。きれいな未充填の樹脂では、どちらの表面も激しい攻撃を受けていないため、寿命の差は小さくなる可能性があります。鉱物入りPVC、汚染されたリグラインド、その他の研磨剤や腐食性化合物では、より厚く正確に適合したバイメタル層により、支持鋼が露出する前に失われる材料が多くなります。その義務において、公表される2~3倍の比較には物理的な理由があります。
| ライフドライバー | 摩耗が変化する理由 | 購入者が記録すべきこと |
|---|---|---|
| コンパウンド | ガラス繊維、炭酸カルシウム、タルク、および汚染された再生材は作業面を摩耗させます。劣化した PVC は化学攻撃を加える可能性があります | 樹脂、フィラーの種類、充填量、安定剤パッケージ、再生率 |
| 渡された材料 | 摩耗はカレンダーではなくスループットと稼働時間に従います | 機械時間、生産率、処理される材料の総量 |
| 層の深さと合金の一致 | より厚い層は、その合金が実際の摩耗や腐食に対処する場合にのみ役立ちます。 | グレード、層の深さ、硬度、材料証明書 |
| アライメントとクリアランス | 位置ずれや不正確なペアクリアランスによる側面接触は、良好な合金を早期に破壊する可能性があります | ベースラインクリアランス、ギアボックスの状態、摩耗箇所 |
| プロセス規律 | 慢性的なサージ、過熱、不十分な濾過、および損傷を与える洗浄方法により損失が加速します | 温度、圧力、ドライブ負荷、画面変更の実践、および障害履歴 |
耐用年数を摩耗率に変える
設置前に新しいセットを測定し、計画停止中に固定軸ステーションで同じ測定を繰り返します。各ステーションで、ラジアルクリアランスを (バレルボア内径 - スクリューフライト外径) を 2 で割ったものとして計算します。現在のクリアランスからベースライン クリアランスを引き、経過運転時間で割って、1,000 を掛けます。その結果、そのマシンでのそのコンパウンドの 1,000 稼働時間当たりの摩耗がミリメートル単位で計算されます。
円錐ねじの場合は、軸方向ステーションのすべての測定値を記録します。直径はテーパに沿って変化するため、次のシャットダウン時に位置のない読み取り値を確実に比較することはできません。同じ基準条件で出力、駆動電流、溶融温度、ヘッド圧力を追跡します。便利なクリアランス測定値が憂慮すべきものに見える前に、セットでは生産上のペナルティが示される可能性があります。
円錐形のサイズコードから分かること
65/132 などのコードは、通常、前部の直径が小さく、後部の直径が大きいことをミリメートル単位で示します。たとえば、現在の Milacron ドキュメントでは、円錐ネジのデータが前部と後部の直径としてラベル付けされています。 EJS は、一般的なペアのより広範なリストをコニカルツインスクリューバレルのカテゴリーページ.
このコードは、サイズ ファミリを見つけるのに役立ちます。交換規格ではありません。ネジの長さ、テーパー率、軸方向プロファイル、ドライブ スプライン、先端、回転、バレル ポート、フランジ パターン、温度制御接続、またはギアボックス インターフェイスを完全に定義するものではありません。同じ公称ペアであっても、異なるマシン プラットフォームまたはリビジョンに属する可能性があります。
55/110、65/132、80/156 および関連コードがどのように読み取られるかが主な質問である場合は、それを別個のサイズ コード チェックとして処理してください。このページで重要な点は、コードでは欠落しているジオメトリを再構築できないということです。
1 つのデータから円錐参照レコードを作成する
安定した基準面を 1 つ選択し、それを軸方向の位置決めに使用します。ギアボックス側のバレル取り付け面は多くの場合簡単に識別できますが、承認された図面で最終的なデータム スキームを制御する必要があります。フィーチャからフィーチャへと一連の短い測定を行うことは避けてください。各リンクにより、エラーが蓄積される可能性がさらに高まります。
| レコードグループ | 何をキャプチャするか | 代替品が変わる理由 |
|---|---|---|
| マシンのアイデンティティ | メーカー、モデル、シリアル番号、ライン出力、ギアボックス プレートおよび改造履歴 | 同様のサイズのファミリーを分離し、フィールドの変化の可能性を明らかにします |
| 参照スキーム | 名前付きデータム面、軸方向、視線方向、ねじ A およびねじ B のラベル | すべての寸法と写真を同じ座標系に維持します |
| ドライブ接続 | スプラインまたはカップリングの形状、歯数、長径と短径、噛み合い長さ、ショルダーおよび保持機構 | ネジを既存のドライブに接続するかどうかを制御します |
| ネジ本体 | 全長、作動長、定義されたステーションの直径、フライトの詳細、チップの形状および利き手 | 先細の作業エンベロープとペアの相互作用を定義します |
| バレル本体 | 全長、ボア形状、取り付け面、供給開口部、ベントおよびセンサーポート | コントロールはネジとプロセスユニットの残りの部分に適合します |
| ユーティリティ接続 | ヒーターの配置、冷却チャネルまたはフィッティング、センサーの位置、およびネジの規格 | 機械的に取り付けられたバレルがライン接続を失うのを防ぎます |
| 放電インターフェース | フランジ径、パイロット、ボルトパターン、シール面、アダプターの詳細 | ヘッドまたは下流のツールへの接続を制御します |
| 使用条件 | 樹脂またはドライブレンド、充填剤および添加剤、製品、動作症状および摩耗箇所 | 形状のレビューと材料の選択のためのコンテキストを提供します |
軸測点マップを作成する
マークされた写真またはスケッチに主要な特徴の駅名を付けます。簡単な記録では、ドライブの取り付け面をステーション 0 と呼び、その後のステーションとして供給開口部、ベント、バレル サポート、排出面、およびネジの先端を識別します。各ステーションで、ステーション 0 からの距離と測定対象のフィーチャを記録します。読者がフランジまたはポートのどの面を使用したかを推測するとは考えないでください。
円錐ねじの場合、軸方向ステーションのない直径は特に弱い証拠です。 2 人の技術者が同じ部品を異なる位置で正確に測定し、異なる値を報告することができます。どちらの測定値も正しい可能性がありますが、位置が判明するまではどちらも役に立ちません。
摩耗したサンプルが保存できるものと保存できないもの
削除されたサンプルは、カタログにない可能性のあるインターフェイスを保存しているため、貴重です。機械の歴史も載っています。摩耗、以前の硬化仕上げ、研磨、腐食、曲がった先端、または修復されたスプラインにより、サンプルが元の設計から離れる可能性があります。
| サンプルの状態 | 直接コピーした場合のリスク | 追加する証拠 |
|---|---|---|
| 飛行紋章が明らかに磨耗している | コピーされた直径により、摩耗が新しい形状として再現される場合があります。 | オリジナルの図面、未使用の基準ゾーン、一致するバレル検査および摩耗マップ |
| 使用できるネジは 1 つだけです | 失われた手、ペアの関係、向きは依然として不確かです | 取り付けられたペアの写真、ギアボックスのデータ、他のネジの図面、または以前の記録 |
| バレルを修理しました | 現在のボアまたは取り付け面が元のリビジョンと一致しない可能性があります | 修理記録、現在の検査報告書、機械側インターフェースの測定値 |
| ドライブエンドにフレッティングまたはスプラインの損傷がある | リバースエンジニアリングされた接続により、損傷した嵌合が繰り返される可能性があります | ギアボックスのシャフトまたはカップリングの検査と承認された嵌合部品の仕様 |
| 先端が欠けたり変形したりしている | その領域からチップの長さと形状を確実に復元することはできません | 以前の図面、付属のねじ、損傷していない参照フィーチャー、または機械メーカーのデータ |
のEJSツインコニカルスクリューバレルのページEJS は、接続寸法から作業でき、図面が利用できない場合は、取り外した部品を洗浄した後、現場での測定を手配できると述べています。測定は、摩耗した表面をすべてコピーすることを約束するのではなく、再構築プロジェクトとして扱います。作成された製造図面は、製造前にレビューと承認が必要です。
3種類の証拠を分離する
- オリジナルの設計の証拠:承認された図面、機械の文書、およびリビジョン管理された部品の記録。
- 現在のインターフェイスの証拠:ギアボックス、取り付け面、ポート、アダプター、その他の部品を交換する必要があります。
- 状態の証拠:摩耗マップ、写真、動作症状、取り外したセットの修理と測定。
これらを 1 つのラベルのないスプレッドシートにマージしないでください。測定された摩耗直径は、元の公称直径ではありません。カタログの寸法は、変更されたマシンにまだカタログ インターフェイスがあることを証明するものではありません。
円錐交換の問い合わせを準備する
プラットフォームを特定し、既存のインターフェイスを理解し、元のジオメトリを現在の摩耗から分離するために十分な情報を送信します。 EJS は、入手可能な証拠から何が引用できるか、どの詳細がまだ測定が必要かを確認できます。
最低限の添付ファイルのチェックリスト
- 機械およびギアボックスの銘板
- 修正済みの承認済み図面
- 全ネジペアの写真
- どちらもドライブエンドの写真
- 両方の放電端の写真
- バレルのフィードとベントの位置
- 取付面と吐出面
- マーク付き軸方向ステーションのスケッチ
- データム付きの寸法レポート
- 摩耗マップと修理履歴
- 材料と添加物の説明
- 対象部分の範囲と宛先
よくある質問
二本のネジが円錐形かどうかはどうすればわかりますか?
完全な作動長さを表示します。円錐形のペアは、吐出端に向かうにつれて直径が小さくなり、駆動端に向かうにつれて直径が大きくなり、テーパー状のバレルボアが一致します。部分写真ではテーパが隠れてしまう場合がありますので、機械型式、図面、端面図で確認してください。
すべての円錐二軸押出機は逆回転ですか?
円錐ラベルのみからの回転を想定しないでください。 KraussMaffei は現在、二重反転 PVC 製品群にコニカル機械をリストしていますが、Milacron のコニカル製品群も PVC および CPVC 処理を対象としています。回転を指定する前に、機械のマニュアル、ギアボックスのデータ、記録された視線方向を確認してください。
65/132 コードは交換品を注文するのに十分ですか?
いいえ。このコードは通常、ねじの公称直径の小さい方と大きい方を識別しますが、長さ、テーパー、ドライブ接続、飛行プロファイル、回転、バレルポート、または機械のインターフェースを定義するものではありません。これを使用してサイズ ファミリを特定し、承認された形状を確認します。
EJS はコニカル ツイン スクリュー バレルについてどのような材質をリストしていますか?
EJS には、円錐形ハードウェアとして 38CrMoAlA、34CrAlNi7、31CrMoV9、40Cr、42CrMo、D2、SKD61、および SKD11 がリストされています。公開されている表面ルートには、全身窒化、ねじ作動セクションのバイメタル合金、その後の窒化、遠心鋳造バレル合金、および SKD61 または SKD11 ライニングが含まれます。
EJS バイメタル スクリュー バレルは窒化処理されたスクリュー バレルよりどのくらい長持ちしますか?
EJS バイメタルバレルねじのページでは、窒化処理の約 1.5 ~ 2 倍のコストで約 2 ~ 3 倍の耐用年数が得られるという一般的な比較を公開しています。円錐押出機の実際の寿命は、コンパウンド、充填剤の充填量、スループット、アライメント、プロセス制御、および選択した合金が摩耗メカニズムに適合するかどうかによって異なります。
円錐ネジは1本だけで交換できますか?
その決定には、コンパニオンスクリュー、バレル、ドライブのインターフェースを検査する必要があります。単一のコンポーネントが要求されたスコープである可能性がありますが、その図面と状態は、それが実行されるパーツと照らし合わせて検討する必要があります。
EJSでは原図がなくてもコニカルツインスクリューバレルを製作できますか?
EJS は、接続寸法から作業でき、図面が利用できない場合に取り外して洗浄した部品の測定サポートを手配できると述べています。サンプルの状態、場所、利用可能なマシンの記録によって、何を再構築できるかが決まります。製造図面にはまだ承認が必要です。
なぜ直径測定に軸方向の位置が含まれる必要があるのでしょうか?
ねじ径は円錐状の作動部に沿って変化します。異なる位置で取得された 2 つの正しい測定値は、異なる値を生成する可能性があります。各直径を 1 つの定義されたデータムおよび軸ステーションに結び付けることで、サプライヤーはそれがどこに適用されるかを正確に知ることができます。