押出機のスクリューバレルは、ラインが許容可能なプロセスウィンドウ内で必要な生産量と製品品質を満たしている限り、その状態が持続します。樹脂、充填剤、汚染、形状、動作負荷によって耐用年数が変化するため、暦年数の推定にはこれらの条件を付加する必要があります。すでに生産されているラインの場合、再現可能な場所でスクリューとバレルを測定し、最近の摩耗率を計算し、それを生産傾向と合わせて使用して、次の検査と交換を計画します。
によるEJS産業
- 設置日だけではなく、稼働時間と配合の変更を追跡します。
- 両方の部品を測定します。スクリューフライトの摩耗とバレルボアの摩耗により、同じクリアランスが拡大します。
- rpm あたりの生産量、溶融温度、品質を安定した基準実行と比較します。
- マシン固有の計画制限を予測し、調達と設置に時間を考慮します。
- 材料の変更、摩耗の加速、予期せぬ損傷の後に予測を再評価します。
1. 押出ラインの耐用年数は何を意味しますか?
ネジは、特定の製品で役に立たなくなった後も回転することができます。要求の厳しいフィルムやプロファイルを製造するラインでは、ハードウェアが構造上の限界に達する前に許容可能なプロセス ウィンドウを失う可能性があります。逆に、記念日に達したという理由だけでサウンド セットを交換すると、使用可能な容量が無駄になる可能性があります。
決定を 3 つの質問に分けてください。ハードウェアは承認された寸法および状態の制限内に収まっていますか?このプロセスでは、必要な速度で許容可能な製品を製造できますか?継続的な運用には計画的な介入よりもコストがかかりますか? 1 つ目は部品に関するもの、2 つ目は製品に関するもの、3 つ目は生産計画に関するものです。寿命の推定は、どのエンドポイントを予測するかを明示しない限り不完全です。
番号の後ろに義務を記録する
設置日を記録するだけでなく、生産時間、処理された材料、配合履歴も記録します。アイドル時間は処理時間と同じではありません。処理されたトン数はコンテキストを提供しますが、異なる化合物や機械構成を直接比較することはできません。
| 記録 | なぜそれが人生の評価に含まれるのか |
|---|---|
| スクリューとバレルのアイデンティティ | スワップまたは再構築後の履歴の混合を防止する |
| 営業時間 | 検査間の間隔を定義する |
| 樹脂、フィラーの種類と配合量 | 着用環境の変化を解説 |
| 再生源と割合 | 汚染と飼料の一貫性の変化を特定する |
| 出力、回転数、実際の溶融温度 | レコードに関連付けられた負荷とパフォーマンスを表示します |
| 新しい状態の測定値と承認された制限値 | 何が変更され、どのようなアクションが必要かを定義する |
サプライヤーのほぼ同等の職務に関する経験は、初期検査計画の策定に役立ちます。その経験の背後にある配合、コンポーネントの構造、時間、および許容基準を尋ねてください。独自の測定結果が得られたら、別のプラントの交換間隔を固定ルールとして扱うのではなく、それを使用して計画を調整します。
2. 摩耗率が変化するのはどのような条件ですか?
ポリマー名だけではその仕事を説明できません。天然 PP と鉱物フィラーを含む PP は摩耗性能が異なります。フィラーの種類、配合量、粒子の特性、および樹脂に伴う汚染物質。したがって、機械のモデルやスクリュー速度が変わらない場合でも、材料の変更は保守記録に記載される必要があります。
ジェフ・クーマンのスクリューとバレルの寿命の分析摩耗、腐食、金属間の接着摩耗を区別します。また、溶融セクションが供給された材料を処理できない場合の固体のウェッジングについても説明します。これらのメカニズムでは、さまざまな是正措置が必要になります。硬い表面だけでは、形状の不一致や機械の位置合わせの問題は修正されません。
ベーススチールだけでなく作業面を指定します
EJS では、バイメタルのネジには PTA ハードフェーシングを使用し、バイメタルのバレル ライニングには遠心鋳造を使用しています。のEJSバイメタル製品仕様次の完成した合金の厚さを区別してください。
| 成分 | リストされた作動合金 | 記載されている合金の厚さ |
|---|---|---|
| ねじ硬化肉盛 | Ni60、コルモノイ56、コルモノイ83 | 1.0~1.5mm |
| バレルライニング | EJS01 | 2.0~3.0mm |
| バレルライニング | EJS02、EJS03、EJS04 | 1.5~2.0mm |
これらは構造上の仕様であり、許容される磨耗や保証された稼働時間ではありません。十分な保護材が残っている間、ラインは許容可能なポンピング性能を失う可能性があります。層の厚さを想定される摩耗率で割っても、耐用年数は確立されません。

ダメージに対する対応を一致させる
飛行材料の継続的な損失には、孤立した傷、孔食、または損傷した堆積物とは異なる評価が必要です。損傷が発生した場所と、損傷が現れる前にどの配合が実行されたかを記録します。ロングバレルの場合は、不均一な摩耗が合金が間違っていることを証明すると仮定するのではなく、アライメントとサポートの状態を調査に含めてください。
を使用します。スクリューとバレルの材質ガイド材料の選択と窒化物とバイメタルの比較建設の選択のために。寿命評価では、取り付けられた部品の動作に焦点を当ててください。
3. 押出機スクリューの摩耗の問題: 故障する前に何が変化しますか?
オペレータがスクリュー速度を徐々に上げて補正している間、ラインは通常の出力を維持できます。 kg/h だけを見ていると、その変化を見逃す可能性があります。 Mark Spalding と Timothy Womer は、比速度を出力をスクリュー速度で割ったものと定義しています。シングルスクリュー摩耗解析、および、より高い吐出温度に伴って速度補償がどのように行われるかを説明します。
再現可能な製造条件を比較する
特定の出力を次のように記録します(kg/h) / rpm。配合、供給モード、および下流の条件が同等である場合、減少は調査に値します。それ自体は摩耗測定値ではありません。樹脂の粘度、供給、またはスクリーンの状態が変化すると、対応する金属の損失なしに性能が変化する可能性があります。
| 生産観察 | 摩耗のせいにする前に確認してください |
|---|---|
| 以前の出力にはさらに多くの rpm が必要です | 配合、飼料の一貫性、圧力要求、および以前の設定 |
| 実際の溶融温度が高い | センサーの信頼性、加熱/冷却動作と速度変化 |
| 圧力の不安定性 | 供給、スクリーン条件、金型制限、温度制御 |
| 黒い斑点、ゲル、または溶けていない | 堆積物、滞留条件、材料の変化、溶解性能 |
| 良質な製品の単位あたりのエネルギーが高い | 生産量、スクラップ、測定境界および運用調整 |
安定した生産と許容可能な品質を備えたリファレンス実行を使用します。出力、rpm、実際の溶融温度、ヘッド圧力、および不良率を保存します。エネルギーを記録する場合は、それが押出機をカバーするかライン全体をカバーするかを定義し、その境界を変更しないようにします。ライン全体のエネルギーと押出機のみの測定値を混合すると、誤解を招く傾向が生じます。
測定値の横に短い調整履歴を保管してください。最終設定のみから組み立てられた傾向では、オペレーターが介入する必要があった頻度を示すことはできません。 Kuhman 氏は、生産性や品質が許容できなくなるまで、増分プロセス補償によって劣化を隠蔽できる方法について説明しています。それは早期に調査する理由であり、困難な走行には必ず新しい部品が必要であるという証拠ではありません。
基本的なプロセスチェック後の永続的な変更により、計画された寸法検査が正当化されます。研削、金属接触の疑い、または金属片がある場合は、機械の安全手順に従って迅速な対応が必要です。都合のよい検査日や計算された寿命限界を待たないでください。
4. バレル摩耗測定: 一致する位置で両方の部品をチェックします。
対応する軸方向ステーションで、フライトの外径 (OD) とバレルの内径 (ID) を測定します。最小のネジの読み取り値と無関係なバレルの読み取り値を比較しても、どちらの位置でも適合するかどうかはわかりません。後の技術者が再びその位置を見つけられるように、各ステーションに定義されたデータムからの距離を与えます。
ライロイの予防保守ガイドバレルボアゲージと適切なネジ外径測定装置を使用した、洗浄され冷却された測定値が、別個の検査記録とともに記載されています。コンポーネントの形状に適した校正済みの機器と方法を選択してください。検査温度、角度方向、寸法の再現性を記録します。
ラジアルすきまと直径すきまを別々に保つ
対応するステーションでの円形包絡線の計算:
- 直径クリアランス = バレル ID からスクリュー フライト OD を引いたもの。
- ラジアルすきま = 直径すきまを 2 で割ったもの。
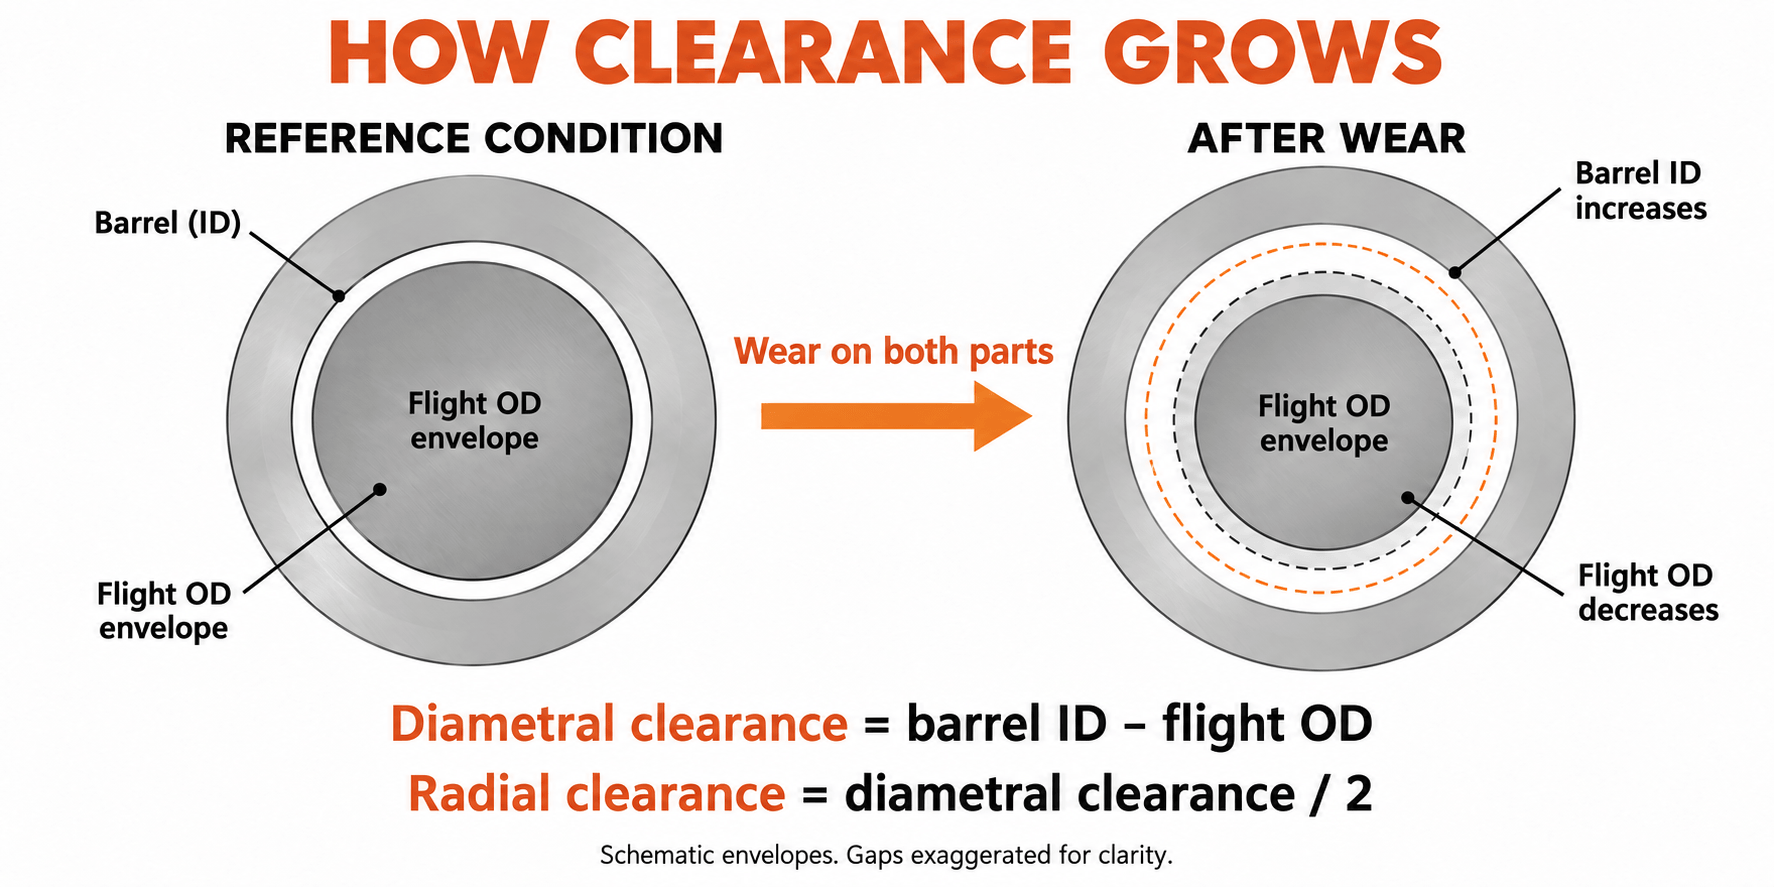
すべてのレポートで単位とクリアランス規則を維持してください。 0.10 mm の OD 減少は、0.05 mm のラジアル飛行損失を表します。これらの量を混同すると、解釈される摩耗が 2 倍変化します。
90 mm 交換プロジェクトで測定した内容
30 wt% 炭酸カルシウムを含む公称 90 mm 単軸押出機加工 PP の EJS 交換プロジェクトでは、顧客の最初の要求はより高い硬度でした。代替品を指定する前に、完全な配合、元の図面、古い部品の寸法を確認しました。また、軸に沿ったスクリューとバレルの測定ステーションも一致させました。
ある計量セクションステーションでは、古いフライト外径は 89.65 mm、バレル内径は 90.25 mm でした。直径の差は 0.60 mm で、コールドラジアルクリアランスは 0.30 mm でした。ネジだけを見ると、はめあいの質問の半分は答えられないままになります。バレルのボアも測定条件の一部です。
交換仕様では、Colmonoy 83 フライトハードフェーシングを備えた 38CrMoAlA スクリューと、EJS04 ライニングを備えた 42CrMo バレルボディが使用されました。その対応するステーションでは、新しいフライトの外径は 89.95 mm、バレルの内径は 90.15 mm でした。それらの差は 0.20 mm で、図面に指定されているコールド ラジアル クリアランスは 0.10 mm となります。
| 計量部測定 | 古い部品 | 交換部品 |
|---|---|---|
| フライトOD | 89.65mm | 89.95mm |
| バレルID | 90.25mm | 90.15mm |
| 直径すきま | 0.60mm | 0.20mm |
| コールドラジアルすきま | 0.30mm | 0.10mm |
そのステーションで指定された嵌合を復元し、半径方向クリアランスを 0.20 mm 減少させました。他のステーションとマシンのインターフェイスには独自のチェックが必要です。図面ではスクリューとバレルの材質、保護領域、検査要件が分離されていたため、交換の決定には形状と硬度が考慮されました。これは、耐用年数評価が繰り返しの測定値を傾向に変える前に必要な測定規律です。
不均一な摩耗を考慮する
バレルの各断面で複数の角度を測定し、楕円度を含む個々の測定値を保持します。計算された円形クリアランスは、片側の損傷、振れ、またはボアの歪みを完全には表しません。ツインスクリューの場合、検査では OEM のツインボアと噛み合い形状にも対処する必要があります。単一の丸穴式ではその評価を置き換えることはできません。
機械メーカーの隔離、圧力解放、取り扱いおよび取り外しの手順に従ってください。資格のある担当者に部品のサポートと検査を依頼してください。摩耗レポートは、損傷を与える洗浄、即席のアクセス、または支えられていない持ち上げに依存してはなりません。
5. 繰り返しの検査から摩耗率を計算
1 回の検査で現在の寸法が確立されます。 2 つの比較可能な検査により、間隔率が確立されます。さらに検査を行うと、その割合が変化しているかどうかがわかります。機械の総使用年数やさまざまなスペアパーツの組み合わせではなく、検査間の同じコンポーネント セットによって蓄積された時間を使用します。
各ステーションについて、1,000 運転時間あたりの半径方向クリアランスの増加を mm 単位で計算します。
率 = (現在のラジアルすきま - 前回のラジアルすきま) / 検査間の時間 × 1,000
これはクリアランスと増加率を組み合わせたものです。どの成分が寄与しているかを確認するには、スクリューのラジアル損失を次のように計算します。(以前の OD - 現在の OD) / 2そしてバレルの半径方向の成長は(現在のID - 以前のID) / 2。位置、向き、検査条件が一致すると、これら 2 つの変化を合計するとクリアランスが増加します。
最近の間隔を個別に読み取る
単一の円形包絡局の想定される検査ログを考えてみましょう。これらの寸法は計算を説明します。これらは EJS の動作寿命の結果や合格仕様ではありません。
| 設置からの時間 | フライトOD | バレルID | ラジアルすきま | 前回の読み取りからのレート |
|---|---|---|---|---|
| 0時間 | 99.95mm | 100.15mm | 0.10mm | ベースライン |
| 2,000時間 | 99.90mm | 100.18mm | 0.14mm | 0.02mm/1,000h |
| 4,000時間 | 99.82mm | 100.22mm | 0.20mm | 0.03mm/1,000h |
4,000 時間全体の平均は 0.025 mm/1,000 時間です。最新の間隔は 0.03 mm/1,000 時間とさらに高速です。全生涯平均のみを使用すると、その変化が隠されてしまいます。理由を調査し、計画には適切に保守的な最近のレートを使用してください。
最新の間隔は、スクリューの半径方向の損失 0.04 mm とバレルの半径方向の増加 0.02 mm に分かれます。これらを合わせて、クリアランスが 0.06 mm 増加することを説明します。これにより、メンテナンス チームは、通常どのコンポーネントが最初に摩耗するかよりも有益な質問を得ることができます。つまり、どのコンポーネントがこのラインに貢献しているかということです。
予測する前に誤った傾向を拒否する
クリアランスの見かけ上のわずかな減少は、摩耗した金属が戻ったことを意味するものではありません。測定位置、温度、清浄度、機器の設定、オペレーターの再現性を確認します。変更がメソッドの不確実性の範囲内にある場合は、無限または負の残存寿命を計算するのではなく、未解決として報告します。
各ステーションのトレンドを別々に保ちます。全長にわたる平均値が低いと、損傷したミキサー、移行または排出場所が隠れる可能性があります。寸法とともに亀裂、孔食、堆積物の損失を記録します。これらの状況では、クリアランス増加の計算が控えめに見える場合でも、対応が必要になる場合があります。
6. 摩耗率を交換計画に変える
摩耗率は、動作条件が合理的に同等である場合にのみ、指定された状態に達するまでの時間を予測します。まず、OEM の該当するサービス制限、部品の状態、ラインが提供する必要があるプロセス パフォーマンスを使用して、計画制限について合意します。新しい部品の公差によって新しいフィットが定義されます。最大のサービスクリアランスが自動的に定義されるわけではありません。
計画の制限までの時間を見積もる
速度を mm/1,000 h で表すと、次のようになります。
推定残り時間 = (計画ラジアル クリアランス - 現在のラジアル クリアランス) / 最近のレート × 1,000
上記の想定ログを続けます。この計算では、エンジニアリング チームが計画のエンドポイントとして 0.30 mm のラジアル クリアランスを選択したと仮定します。現在の値は 0.20 mm で、その終点までは 0.10 mm 残っています。 0.03 mm/1,000 時間では、推定動作時間は約 3,300 時間になります。 0.30 mm という値はこの例の仮定であり、一般的な交換しきい値ではありません。
最近の速度が 2 倍の 0.06 mm/1,000 時間である場合、同じ許容値で約 1,700 時間になります。残りの材料許容量は変更されていません。予想される使用時間があります。どちらの結果も、亀裂、突然の接触損傷、または早期に発生する許容できない製品品質を防ぐものではありません。
デューティ変更時の演算リセット
充填材への切り替えを通じて、クリーンな樹脂の記録を外挿しないでください。変更をマークし、新しい間隔トレンドを確立します。新しいリサイクル源、充填剤の充填量の増加、異なる圧力要求、または継続的な運転調整などを、予測を見直す理由として扱います。
新しい状態の測定値が存在しない場合、該当する管理された図面は現在の寸法を評価するのに役立ちます。不明な期間にどの程度の磨耗が発生したかを証明することはできません。現在の検査を、その後の比較可能な検査の基準にします。呼び径だけから過去のレートを考え出さないでください。
シャットダウンから逆算して作業する
- 以前の品質または安全性の制約を含め、介入を制御するステーションまたは条件を特定します。
- シャットダウンを含む計画された生産スケジュールを使用して、推定稼働時間をカレンダー時間に変換します。
- 図面や配合、修理が必要か新品部品が必要かなどを確認します。
- 実際の注文の現在の製造、検査、輸送にかかる時間を取得します。
- 設置容量を確保し、予測の不確実性と配送リスクに備えてバッファーを確保します。
摩耗傾向と生産の重要性に基づいて、予想される介入の前に次の検査を選択します。その間隔は次のとおりです。トレンドが急速に変化しているため、早期の再評価が必要です。予測はメンテナンス計画の入力であり、警告標識を通過する許可ではありません。
7. スクリュー、バレル、または両方を交換しますか?
適合性はペアとして評価しますが、両方の部品を一緒に購入する必要があると想定しないでください。交換用ネジにはサウンドバレルが適している場合があります。バレルが摩耗すると、最初の作業から新しいスクリューの周囲に過剰なクリアランスが残る場合があります。決定には、測定されたボアマップ、提案されたネジの寸法、および保持されているコンポーネントの状態が必要です。
| 決断 | 続行する前に必要な証拠 |
|---|---|
| 継続して監視する | 承認された寸法と状態、許容可能な製品、安定したプロセス、および計画された再評価 |
| ネジのみを再構築または交換する | 修理または交換可能なネジの形状、適切なバレル、および結果として検証された適合性 |
| バレルのみを修理または交換する | 適切な固定ネジ、工学的に承認されたバレル ソリューション、およびチェックされたアライメント |
| 両方の部分に対処する | 両方とも許容可能な条件を超えているか、それらを組み合わせた形状が必要な適合を満たしていません |
再構築によって何が復元されるかを確認する
修理提案を受け入れる前に、復元された寸法、使用合金、保護領域、および検査要件を確認してください。コア、真直度、亀裂、以前の修理を評価します。別の硬化肉盛処理を施すとネジ全体が新品になるとは考えないでください。
同様に、機械加工によってバレルボアを拡大しても、それ自体では元のクリアランスを回復することはできません。変更を行う場合は、互換性のあるネジ形状と実行可能なバレル修理設計が必要です。優先ルートとする前に、個々の部品の修理能力と適合性を確認してください。
請求書の価格だけではなく、有用な生産量を比較してください
提案された閉鎖まで継続する場合のコストを見積もる: 販売可能な生産量の損失、追加のスクラップ、追加のエネルギー、スケジュールの中断など。製品価値とその全売上収益の両方の損失など、同じ損失を 2 回カウントすることは避けてください。修理または交換については、工場独自のコスト基準と実際の見積もりを使用してください。
コアと形状が適切であり、復元された仕様が義務を満たしている場合、修理は魅力的である可能性があります。構造上の損傷、配合の変更、または不適切な元の設計の後は、新たに製造することが望ましい場合があります。前回の購入を単純に繰り返すのではなく、選択したルートで問題を解決する必要がある理由を記録します。のEJSバイヤーズガイド交換仕様書に含める図面および検査情報を規定します。
8. 問題を隠すことなく耐用年数を延長する
各予防措置を観察されたリスクに対応させます。金属汚染は、適切な分離と材料の取り扱い方法を使用して、スクリューに到達する前に制御する必要があります。下流の溶融スクリーンの位置と機能は異なります。汚染物質が最初に上流のスクリューセクションを通過するのを防ぐことはできません。
配合を変更した場合は、生産需要を増やす前に、使用合金と溶解形状を見直してください。片側にスコアが残る場合は、アライメント、バレルサポート、スクリューの状態を調査してください。繰り返し堆積物が発生する場合は、すべての黒ずみを寸法摩耗として扱うのではなく、材料の加工条件と機械の洗浄手順を確認してください。
ローテーションの前に、OEM のウォームアップとソークの指示に従ってください。コンポーネントの冶金に適合した洗浄方法を使用してください。加熱または冷却の障害が動作に影響を与えている場合は、交換材料が適切かどうかを判断する前に、それらを修正してください。これらのアクションは動作環境に対処します。測定値で摩耗が加速していることが示された場合に、検査間隔を延長することは正当化されません。
測定履歴を利用できるようにする
各スクリューとバレルに個別のアイデンティティを与えます。部品がマシン間を移動するときに、ベースラインの寸法、修理履歴、およびそのアイデンティティに付属する加工合金を保持します。修理または交換後、新しい寸法参照を開始し、比較のために以前の記録を保持します。後の検査で同じ場所を見つけることができるように、駅名と方向を付けて写真を保存します。
EJS は、スクリューバレルの材質証明書と検査報告書を提供しています。バイメタル製品ページ。寸法検査報告書は設置記録とともに保管してください。製品の説明だけよりも、今後の着用を決定する際に役立ちます。
評価の際は、機械モデル、管理図面、樹脂と充填材の情報、取り付け部品の作業時間、対応する ID/OD 測定値、検査条件、損傷写真、製造症状を送信してください。ラインが達成する必要があるものを含めます。接触EJS産業でsales@ejsscrewbarrel.comその測定パックを使用すると、実際のフィット感と義務から議論を始めることができます。
測定の問い合わせを準備する
取り付けられている部品と測定値を説明してください。ボタンをクリックすると、EJS への電子メールの下書きが開きます。図面や写真を添付してお送りいただくことも可能です。
9. よくある質問
押出機のスクリューバレルの寿命はどれくらいですか?
耐用年数は、配合、構造、形状、負荷、ラインに要求される性能によって異なります。残りの寿命を推定するには、対応するスクリューとバレルの測定を繰り返し、最近の摩耗率を計算し、生産傾向を確認しながら承認された計画限界値に予測します。
バイメタルスクリューバレルは常に長持ちしますか?
適切に選択されたバイメタル加工合金は、摩耗性または腐食性に対処できます。構造名だけでは長寿命を保証するものではありません。合金の互換性、形状、位置合わせ、動作条件は依然として重要です。層の厚さは寿命の乗数ではありません。
スクリューまたはバレルが先に摩耗しますか?
どちらかが置き換えの決定を制御できます。マッチングステーションでフライト OD とバレル ID を測定し、スクリューの半径方向の損失をバレルの半径方向の成長から分離します。比較可能な構造および動作の証拠がない限り、別の機械のスクリュー対バレル寿命比を適用しないでください。
スクリューとバレルはどのくらいのクリアランスで交換する必要がありますか?
該当する OEM サービス制限と、コンポーネントの状態、製品の品質、生産パフォーマンスに基づいたエンジニアリング承認の決定を使用してください。限界が半径方向であるか直径方向であるかを述べます。単一のミリメートル値やクリアランスの倍数が、あらゆる直径や用途に適合するわけではありません。
新品状態のベースラインなしで残りの寿命を見積もることはできますか?
該当する図面およびサービス制限と照らし合わせて現在の状態を検査できます。測定された摩耗率を計算するには、現在の検査を基準として使用し、同等の条件下で既知の動作間隔の後に検査を繰り返します。元の状態が不明な場合、信頼できる過去のレートを確立することはできません。
スクリューとバレルは一緒に交換する必要がありますか?
いいえ。両方を評価する必要がありますが、保持されているコンポーネントが適切で、その結果一致するクリアランスが承認された要件を満たしている場合には、一方を交換することが適切な可能性があります。両方が破損している場合、または適合が許容できないままである場合は、両方に対処してください。