押出スクリューの圧縮比は、供給セクションから計量セクションまでのチャネル容積の減少を表します。同等のピッチとチャネルの形状を備えた従来のスクリューでは、供給チャネルの深さを計量チャネルの深さで割ると有用な近似値が得られます。比率だけではなく、完全な図面と実際の送り条件から交換品を選択します。3:1 とマークされた 2 つのネジは、異なるチャネル深さと移行プロファイルを持つことができます。
によるEJS産業
- バレルの内径ではなく、スクリューのフライトの直径と谷の直径からチャネルの深さを計算します。
- 2 つのネジを同等のものとして受け入れる前に、絶対的な深さとゾーンの長さを比較してください。
- ホッパーに入る材料を、リグラインドの形状と投入量を含めて説明します。
- 比率を変更する前に、送り、溶解、制限、摩耗を調査してください。
- 回転数設定だけではなく、安定した生産測定値を使用して交換を検証します。
スクリュー圧縮率は何を測定しますか?
従来の単一スクリューには、供給セクション、移行セクション、および計量セクションがあります。供給チャネルは固体材料を受け取ります。融解が進行するにつれて、遷移によりチャネルの形状が変化します。計量セクションは溶融物を排出口に向かって運びます。圧縮率は、このプロセスの開始と終了の間の幾何学的関係を表します。ダイ圧力、製品密度、モーター効率は測定しません。
単純な等ピッチねじの場合、工場での計算は次のようになります。
圧縮比 ≈ フィードチャネルの深さ / 計量チャネルの深さ
より一般的な定義では、チャネルのボリュームを同等のフライトで比較します。深さのショートカットには、同等のピッチとチャネルのジオメトリが必要です。これらが変化した場合は、深さの比率を正確な体積測定の結果として扱うのではなく、図面を使用して関連する体積を評価します。アラン・グリフによるねじ形状の説明はこの区別を行っており、実際の深さを知らずに比率に頼ることに対して警告しています。
L/D は、有効作動長をネジの外径で割ったもので、別のものを表します。作動長 2,700 mm、直径 90 mm では 30:1 になります。メーカーがその作業長さを開始し終了する場所を確認してください。ドライブ拡張は機械図面に属しますが、黙って余分な処理長になってはいけません。
したがって、「90 mm、30:1、3:1」という仕様には、実質的な情報が欠けています。送りの深さ、計量の深さ、移行の長さ、ピッチの変更、または混合ジオメトリは識別されません。交換見積もりと取り付けられているネジを比較する前に、これらの寸法を尋ねてください。より広範な購入チェックリストについては、EJS押出機スクリューバレルガイド.
ねじ図面から圧縮比を計算する方法
フィードチャネルと計量チャネルが同等のピッチおよびフライト形状を持つ従来のシングルスタート設計から始めます。各セクションの深さが一定の部分を見つけます。テーパー内部のフィードの読み取り値や、ミキサー、リリーフ、または損傷したエッジからの計量読み取り値を取得しないでください。
位置ごとに、半径方向のチャネルの深さを計算します。
チャンネル深さ = (フライト外径 − ルート径) / 2
どちらの測定値も直径であるため、2 で割ることが重要です。直径の差を使用すると、報告される深さが直接 2 倍になりますが、2 つの同様に不正確な深さを分割すると誤差が消える可能性があります。比率は正しく見えても、製造寸法が間違っている可能性があります。
90mmの加工例
以下の寸法は想定した計算例であり、推奨ねじ設計や製造テストではありません。
| 寸法 | フィードセクション | 計量部 |
|---|---|---|
| フライト外径 | 90mm | 90mm |
| ルート径 | 72mm | 84mm |
| 計算されたチャネル深さ | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| おおよその圧縮率 | 9 / 3 = 3:1 | 同じ深さ比の計算 |
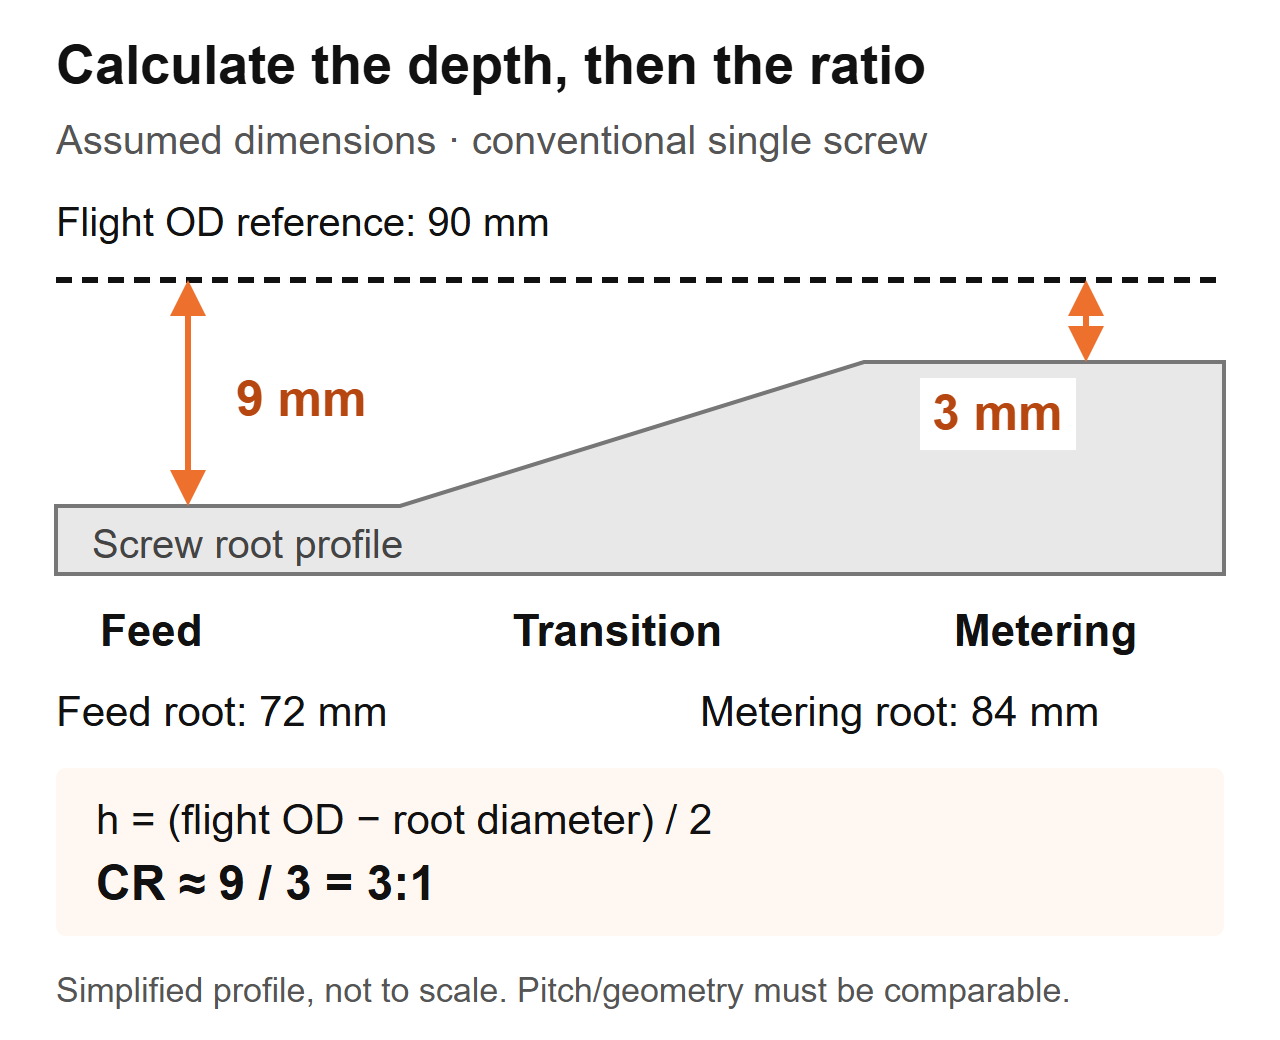 計算図:従来のネジの想定寸法。プロファイルは簡略化したものであり、製造図ではありません。
取り外したネジを検査する場合は、軸方向の位置、測定されたフライト直径および谷底直径を一緒に記録します。機械の隔離および安全な取り外し手順に従い、表面を変えずにコンポーネントを洗浄し、適切な校正済みの機器を使用してください。測定方法と合格基準は製造業者の検査手順に従って決定してください。
バレル内径をフライト外径に置き換えないでください。この計算には、スクリューとバレルのクリアランスが含まれます。摩耗した部品では、測定された形状が依然として元の設計を表していると想定しないでください。フライト直径が減少すると、深さの計算が変わります。元の図面を入手し、バレルの摩耗を別途測定してください。のEJS 耐用年数ガイドネジとバレルの寸法の一致が重要である理由を説明します。
2 つの 3:1 ネジのパフォーマンスが異なる理由
比率はどちらのチャネルのサイズも特定しません。同じ 90 mm の想定例では、2 番目のスクリューの送り根元が 84 mm、計量根元が 88 mm になる可能性があります。その深さは 3 mm と 1 mm になるため、深さの比率も 3:1 になります。 9 mm/3 mm ネジの寸法コピーではありません。
| 比較項目 | 想定ネジA | 想定ネジB | 購入者が確立できること |
|---|---|---|---|
| フライト外径 | 90mm | 90mm | ねじ呼び径は同じ |
| 供給チャンネルの深さ | 9mm | 3mm | 異なる絶対送り形状 |
| 計量チャネルの深さ | 3mm | 1mm | 異なる絶対測光ジオメトリ |
| おおよその深さの比率 | 3:1 | 3:1 | 等しい比率、等しいネジではない |
| トランジションの長さとピッチ | 指定されていない | 指定されていない | パフォーマンスの比較はまだ不完全です |
この例は、次元の結論のみをサポートします。スループットの違い、溶融温度の違い、またはどのスクリューが樹脂を流すべきかを確立するものではありません。これらの質問には、残りの形状と動作条件が必要です。
同じ仕様で代替品を見積もる際に確認すること
EJS の交換作業では、2 本のネジの直径、L/D、圧縮比が 3:1 でしたが、1 つは正常に動作しましたが、もう 1 つは熱に弱いコンパウンドが過熱しました。トランジションセクションは異なる位置から始まり、長さも異なりました。したがって、見積書の数字だけではなく、ゾーンのプロファイルを比較します。
交換用の図面に、供給セクションの終了位置と計量の開始位置をマークします。次に、その間隔に沿って深さを比較します。比率によって終点が決まります。プロファイルは、チャネルがそれらの間でどのように変化するかを示します。どちらも他方の代わりにはなりません。
これが、「圧縮率の向上」が不完全な設計指示である理由でもあります。送り深さを増やして計量深さを減らすと、どちらも比率が増加しますが、スクリューの異なる部分が変化します。どの次元が変化し、何が変化しないのか、そしてその変更が対処することを目的とした測定された問題を指定します。そうしないと、サプライヤーと生産チームが別の変更について話し合う可能性があります。
樹脂、飼料形態、充填剤が決定に与える影響
ポリマー名は完全なフィード仕様ではありません。グレード、添加剤、粒子の形状、水分の調製、ブレンドの粘稠度を記録します。ペレット、粉砕エッジトリム、および不規則なフレークは、同じポリマー名を持つことができますが、供給口では異なる挙動を示します。Jim Frankland の圧縮率に関する議論樹脂の種類を十分な選択ルールとして扱うのではなく、嵩密度や摩擦を含めて、供給と溶融を同時に考慮します。
フィードが変更されたときに最初に尋ねる質問
EJS の調査には、90 mm スクリュー、30:1 L/D、および 3:1 の圧縮比が含まれていました。ラインにはダイ圧力が上昇し、肉厚が一貫していなかったため、最初の要求は摩耗したと思われるネジをコピーすることでした。元の生産セットアップと比較して、現在ホッパーに何が入っているかを尋ねました。工場は独自のエッジトリムを飼料に配合し始めていました。その変更は、変更されていない図面が受け入れられる前に、置換仕様に含まれていました。
自社のラインでは、すべてを「再生プラスチック」と表現するのではなく、代表的な飼料サンプルを収集してください。定義された容器、充填方法、計量手順を使用して、ゆるい嵩密度を測定します。材料が自由に注入されたか圧縮されたかを記録します。異なる方法で生成された 2 つの結果を比較しないでください。スケール付きの写真を添付し、ブレンド方法をメモします。
| 供給条件 | 収集する情報 | 解決すべき設計上の質問 |
|---|---|---|
| バージンペレット | グレード、ペレットの形状、準備および現在の安定した設定 | 確立された形状は依然としてこの任務に適していますか? |
| ペレット/再生粉ブレンド | ブレンド比率、粒子サイズの広がり、嵩密度の一貫性 | フィードは実行全体を通じて一貫したままですか? |
| フィルムフレークまたはエッジトリム | 形状、供給方法、架橋観察、かさ密度 | 材料は確実にフィードセクションに入り、充填できますか? |
| 粉末またはドライブレンド | 配合、流動挙動および供給システムの詳細 | 供給方法はこの材料に適していますか? |
| 充填コンパウンド | フィラーの種類と割合、準備と摩耗履歴 | 溶解、熱、摩耗の要件はどのようなものですか? |
この表を「かさ密度が低いほど、常に高い比率が必要である」と解釈しないでください。形状を変更しても、ブリッジ、偏析、または一貫性のないフィーダーを自動的に修正することはできません。また、耐摩耗性を圧縮比から選択することもできません。を確認してくださいEJSスクリューバレル材質ガイド配合が変わった場合は別途記載します。
高すぎるのか低すぎるのか?ネジを交換する前にプロセスを診断する
圧力の上昇、未溶解の粒子、および溶解温度の上昇が調査の理由となります。これらは圧縮率の測定値ではありません。有用な診断手順は、外乱が供給、溶融、下流の制限、または磨耗した機械的形状のいずれから始まるかを確立することです。
まず、同じ材料と製品を使用した安定した過去の実行と比較します。ダイ、スクリーンの配置、測定位置を一貫して保ちます。実際の出力、スクリュー速度、溶融温度、圧力、ドライブ負荷、および目に見える欠陥を一緒に記録します。バレル温度設定だけでは溶融温度は確立されません。
| 観察 | ジオメトリ変更前のチェック | リクエストに含める証拠 |
|---|---|---|
| 圧力や出力が変動する | ホッパー供給、ブリッジング、フィーダーの一貫性、ブレンドの変更と制限 | 時間に沿った速度、圧力、出力の記録 |
| 溶けていない粒子が現れる | 送り速度、溶融条件、樹脂変更、動作速度、スクリュープロファイル | 記録された動作点にリンクされたサンプルまたは写真 |
| 溶融温度が高すぎる | 実際の溶融読み取り値、速度、制限、冷却およびミキサーの状態 | 測定方法、場所、安定した測定値 |
| 回転数を変えずに出力が低下する | 実際のフィード供給、樹脂の状態、ダイ/スクリーン、および適合するスクリュー/バレルの摩耗 | rpm あたりの出力とメンテナンスおよび測定記録 |
| 黒い斑点や変色が増加する | 物質の履歴、停滞領域、居住環境および清掃 | 不具合パターンと走行中に現れるタイミング |
比率が高くても自動的に改善されない理由
Lin Jin と Mark A. Spalding は、2.5 インチの押出機と 2.0 ~ 3.6 の 5 つの圧縮比を使用した制御された LLDPE 研究を報告しました。送り深さが変化しても、計量深さは 0.125 インチのままでした。 110 ~ 150 rpm では、比の高いスクリューは、比の低い設計よりも約 5 ~ 10℃高い溶融温度を生成しました。これらはその装置、樹脂、実験の結果であり、EJS 交換の温度予測ではありません。著者の作品を参照圧縮率のパフォーマンス調査.
別個のMark A. Spalding によるトラブルシューティングの例は、第 1 段階比 3.1 の 6 インチの 2 段階 ABS 押出スクリューについて説明しています。溶けていない物質がスパイラルダムを塞いだ。提案された代替案では、その比率が 2.5 に減少しました。これは溶解の問題に対する特定の設計対応であり、普遍的な ABS 推奨ではありません。
これらの例を使用して、工学的な質問を組み立てます。スクリューは、必要な動作点で受け取った固体を溶かすことができますか?どちらの例も、一般的な樹脂と比率のグラフや想定される EJS パフォーマンス結果に変えないでください。
単一の圧縮率数値では不十分な場合
単純な送り深さ/計量深さの比較は、定義されたスクリュー形状に属します。ご使用前にネジの種類と送り配列を確認してください。ある設計で報告された比率は、別の設計では同じことを意味しない場合があります。
バリアスクリューは材料を固体チャンネルと溶融チャンネルに分割します。その説明には、従来の 2 つのルート測定だけではなく、チャネル配置とバリア形状が必要です。ベント付き 2 段スクリューには複数の加工段階があります。引用された圧縮率がどの段階を表しているかを尋ねてください。ベント領域と下流のポンプセクションは、完全な設計の一部として評価する必要があります。グリフのネジ設計に関する議論バリアチャネル、2 段階スクリュー、溝付きバレルの独特な送り動作をカバーします。
同様に、洪水による給餌と制御された給餌または飢餓による給餌を区別します。給紙モードを仕様書に記入してください。それ以外の場合、サプライヤーは、設置されたプロセスが制御された質量流量を供給している間に、供給チャネル全体を評価する可能性があります。これは明確にするための境界条件であり、異なる普遍比率を適用する理由ではありません。
二軸押出機には、独自の形状とプロセスの説明も必要です。従来の 1 つのネジによる深さのショートカットを、噛み合うペアに適用せず、それが完全な圧縮動作をキャプチャすると想定してください。スクリューの配置、回転モード、エレメントまたはフライトのプロファイル、および製造元の図面を提供します。
仕様が不明瞭な場合は、次の質問を使用してください。
- これは従来型、バリア型、二段式、または二軸スクリュー設計ですか?
- 引用された比率は深さまたはチャネルの体積から計算されますか?
- どの供給場所と計量場所が計算を定義しますか?
- それらの場所の間でピッチやチャンネルの配置は変わりますか?
- 設置されているフィード システムは設計の想定と一致していますか?
仕様は、機械工が推測することなく、これらの質問に答える必要があります。それができない場合は、コピーを承認する前に完全なプロファイルを取得してください。 「3:1」は、その定義と応用が分かれば便利です。
既存のネジをコピーするか、それとも再設計する必要がありますか?
取り付けられたジオメトリが満足のいく品質と出力を提供し、負荷が変わらず、測定された摩耗によって劣化が説明される場合、変更のない交換が合理的な開始点となります。元の問題が摩耗前に存在していた場合、配合が変更された場合、またはプロセスが以前の動作範囲を超えて実行されている場合、これはより弱い選択肢になります。
見積書の中で、元の寸法に戻すことと加工設計の変更の 2 つの決定を分けてください。摩耗したネジは、圧縮比を変更しなくても交換が必要な場合があります。逆に、寸法的に適切なネジが、プラントに導入される飼料に適合しなくなる可能性があります。

提案を比較する前に変更を定義する
サプライヤーに書面による問題の説明を渡します。たとえば、「より良いネジが必要」ではなく、フィードフォーム変更後の圧力の不安定さなどです。基準図と運転記録を含みます。提案された設計に、変更された深さ、ゾーンの長さ、ピッチ、およびミキシング機能を特定するよう依頼します。
機械的フィットのレビューは別にしてください。作動長、駆動端の接続、取り付けインターフェース、および取り付けられたアセンブリに対する排出配置を確認します。作動長を長くするには、マシンレベルの変更が必要になる場合があります。これは通常のドロップイン交換の想定ではありません。見積書でより高い L/D 指定を指定すると、容量の増加を期待するのではなく、寸法チェックがトリガーされます。
次に、比較条件と許容基準について合意します。試用前に、材料、製品、動作点、品質チェック、生産測定を定義します。いくつかの設計機能が同時に変更された場合、トライアルでは完全な置き換えが評価されます。圧縮率だけが結果を引き起こしたと断定することはできません。
のEJS押出機スクリューバレル製品ページ交換に関する問い合わせの出発点となります。実際のアプリケーションと図面を提供して、一般的なポリマーの範囲ではなく、設置されているマシンに関する議論を行うようにします。
EJS の何を送信するか、および置き換えを検証する方法
有用な問い合わせにより、工場は加工要件を製造可能な図面に結び付けることができます。たとえそれが間違っていると思われる場合でも、元の仕様を送信してから、何が変更されたのかを特定してください。古い図面が黙って製造指示書にならないように、リビジョン番号を表示しておきます。
次の情報を含めてください。
- 機械のメーカー、モデル、ネジの種類、取り付けられているコンポーネントの参照。
- フライトの直径、作動長、ドライブエンドの寸法、バレル/インターフェイスの図。
- フィードと計量深さ、ゾーン境界、ピッチプロファイル、ミキシング機能。
- 樹脂グレード、添加剤、充填剤配合量、飼料形態および調製手順。
- フィーダーの配置、通常の rpm、出力、溶融温度および圧力の測定値。
- 欠陥サンプル、メンテナンス履歴、および利用可能な一致するスクリュー/バレルの測定値。
- 要求される製品の品質と合格に必要な動作条件。
成功したスタートアップだけでなく、安定した生産を比較する
設置後は、機械サプライヤーの安全な試運転手順に従ってください。承認された材料とセットアップを確認し、プロセスを安定させて、定義された間隔で測定値を収集します。スクリュー速度から推定するのではなく、合意された計量方法によって出力を記録します。
比較のために、測定された質量出力を rpm で割ったものとして比出力を計算します。 kg/h/rpm などの出力単位を表示しておきます。この値は、品質、実際の樹脂温度、圧力、ドライブ負荷とのみ比較してください。製品が仕様から外れたり、プロセスが不安定になったりした場合、数値が高くても改善は確立されません。
| 裁判記録 | 一貫して記録する | なぜ役に立つのか |
|---|---|---|
| 餌 | グレード、ロット、ブレンド、調合 | ジオメトリに関係のない変更を特定します |
| 動作点 | 速度、温度設定、送りモード | 比較を再現可能にします |
| 生産 | 時限質量出力と許容可能な製品 | 総生産量と有用な生産量を分離する |
| プロセス条件 | 実際の溶融温度、圧力、駆動負荷 | 出力だけでは隠れていたトレードオフを明らかにする |
| 品質 | 合意された寸法、外観、欠陥のチェック | 交換品が義務を満たしているかどうかを判断します |
動作点を変更して比較を繰り返し、同じ測定位置を維持します。問題が解決しない場合は、図面のリビジョンとサンプル ID を添えてレコードを返送してください。接触EJS産業定義された理由なしに圧縮率の変更を要求するのではなく、そのパッケージを使用します。
交換用ネジについてご相談ください
取り付けたネジ、実際の送り、加工の問題点を説明します。ボタンをクリックすると、EJS への電子メールの下書きが開きます。図面や写真を添付してお送りいただくことも可能です。
よくある質問
押出スクリュー圧縮比とは何ですか?
これは、同等のフライトにおける供給セクションのチャネル容積と計量セクションのチャネル容積の比率です。同等のピッチとチャネル形状を備えた従来のスクリューの場合、送り深さを計量深さで割った値が有用な近似値となります。これは幾何比であり、圧力比や出力の保証ではありません。
谷底径から圧縮率を計算するにはどうすればよいですか?
各半径方向チャネルの深さを、フライトの外径からルートの直径を引いて 2 で割ったものとして計算します。次に、送り深さを計量深さで割ります。特定された供給位置と計量位置、一貫した単位、および適切なフライト直径を使用します。バレルのボア径を使用したり、摩耗したネジがまだ元の図面と一致していると仮定したりしないでください。
3:1 ネジはあらゆる樹脂に適していますか?
いいえ、同じ比率で、異なる絶対チャネル深さと遷移プロファイルを表すことができます。適合性は、特定のグレード、飼料の形態、添加剤、飼料の配置、および操作条件によっても異なります。比率を普遍的な樹脂の推奨事項として扱うのではなく、完全な形状と定義された製造要件から始めます。
圧縮率を上げると出力も上がりますか?
必ずしもそうとは限りません。送り深さの変更と計量深さの変更は、両方の比率が増加したとしても、スクリューのさまざまな部分に影響します。供給、溶解、下流の条件を合わせて考慮する必要があります。交換を判断する前に、安定した測定出力と製品の品質、実際の溶融温度、圧力、駆動負荷を比較してください。
図面の比率を変えずに、ネジが磨耗すると問題が発生することがありますか?
はい。図面は、現在の状態を示すものではなく、意図した形状を示しています。ネジとバレルの対応する位置を測定し、承認された元の寸法と比較します。圧縮比ラベルには作業クリアランスが記載されていないため、そのラベルをコピーしても測定されていない摩耗の問題は解決されません。
二軸スクリューまたはバリアの設計にも同じ計算を使用できますか?
従来の単一チャネルの深さのショートカットが適用されると想定しないでください。まずチャンネルの配置、ネジの種類、計算箇所を確認します。バリア チャネル、段階的スクリュー、および噛み合うツイン スクリューには、より完全な形状の記述が必要です。置換仕様で使用する前に、見積もられた比率を定義する体積または深さを設計者に確認してください。