歯数とシャフト直径によって検索範囲が絞り込まれることがあります。交換要素の内部ボア、その作動嵌合、軸方向の位置、またはペアのシャフトとの関係を定義することはできません。
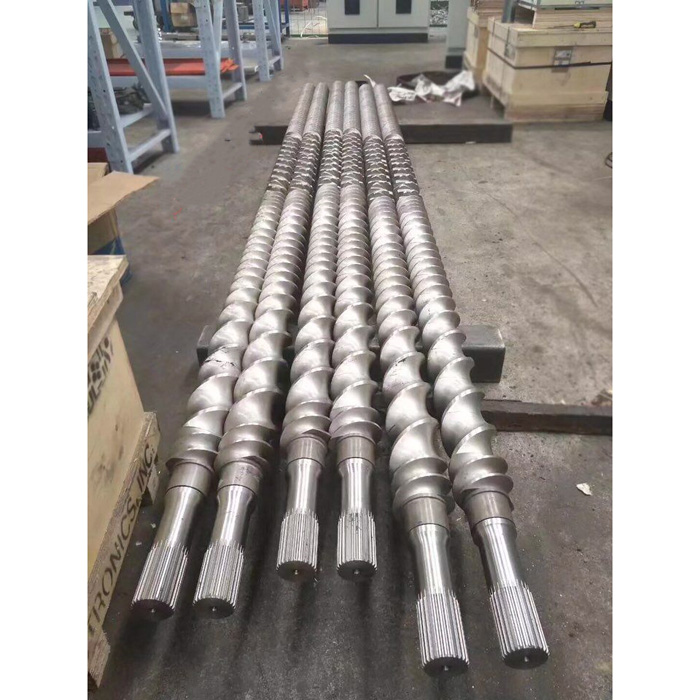
EJS には現在、搬送、混合、混練、移行、プロファイル、シュブカンテン、伸長、アイゲル、キャメルバック、ブリスター スクリュー要素がリストされています。その多様性は、要素がプロセス側で何を行うかを記述します。ボアは、要素を特定のシャフト システムに所属させるものです。 EJS は、同様の外部形状が異なる内部接続を隠す可能性があるため、バイヤーにネジ要素の見積り用の図面またはサンプルを送信するよう求めています。
このガイドは、メンテナンスと購入の間の一般的なギャップを埋めます。メンテナンス チームはシャフトと要素の積み重ねを確認します。サプライヤーは、要素の位置を特定したり荷重を伝達したりするすべての表面の制御された定義を必要とします。これらは同じレベルの情報ではありません。
4 つのインターフェイスを分離することから始めます
言葉スプライン多くの場合、1 つの文の中で複数の機能に対して使用されます。寸法を測る前にアセンブリを分割します。これにより、正しい測定値が間違った接続に割り当てられるのを防ぎます。
| インタフェース | それが繋ぐもの | 何を管理しなければならないのか | 一般的なレコードエラー |
|---|---|---|---|
| ギアボックスカップリング | スクリューシャフトへのギアボックス出力 | 接続タイプ、嵌合長さ、軸方向保持力、方向およびシャフト端の詳細 | 要素スプラインと呼び、駆動端の写真のみを送信します |
| シャフト外形 | モジュラー要素へのねじシャフト | 使用可能な要素スタック、トランジション、レリーフ、および軸位置による条件に沿ったプロファイル ジオメトリ | 終わり近くの 1 つの読み取り値がシャフト全体を表すと仮定します。 |
| エレメント内径 | シャフトの各要素 | 嵌合プロファイル、エレメント幅、穴の状態、導入および取り付け方向 | 外側のフライトを測定しますが、ボアは省略します |
| 軸方向保持力 | 要素は、その位置にあるショルダー、チップ、またはロックにスタックされます | スタックデータム、使用可能な係合、エンドハードウェア、および取り付けられたスタックの長さ | 完全なスタックが組み立てられることを証明するものとして正しいスプラインを扱う |
カップリングでは、要素スタックとは異なるジオメトリを使用することができます。シャフトには、スプラインの一部ではない研削ジャーナル、ショルダー、ねじ山、レリーフ、またはその他の移行部を含めることもできます。測定シートを作成する前に、1 つの縦方向のスケッチに各フィーチャに印を付けます。
直径と歯数ではスプラインを識別できない理由
2 つのシャフトは、歯の形状、圧力角、ピッチまたはモジュール、はめ合いクラス、歯の厚さ、ルートの形状、センタリング方法、リードの修正、または独自の形状が異なる場合でも、同じ歯数と同様の測定外径を持つことができます。着用すると、もともと異なる 2 つのプロフィールが実際よりも近くに見えることがあります。
| 提供される情報 | 役に立つ | まだ証明できてない |
|---|---|---|
| 機械メーカーと機種 | 可能性の高いマシン ファミリとドキュメント セットの特定 | 取り付けられたリビジョン、シャフトの変更、または以前の改造 |
| 歯数 | カウントが異なるプロファイルを削除する | 歯の形状、ピッチ、フィット感、センタリングまたはサイズ |
| キャリパー径 | 大まかな最初の画面とスケールの確認 | 公称外径、ルート形状または機能的適合 |
| クローズアップ写真 | 歯数、目に見える損傷、方向マーク、利用可能なアクセスを表示 | 標準名称、公差、歯厚または接触パターン |
| 1 つの緩んだ要素 | 内部プロファイルと外部要素フォームの表示 | ボアが磨耗しているかどうか、どこに座っていたか、またはそれがすべての要素を表しているかどうか |
| 完全な図面吹き出しなしの「DIN 5480」 | 考えられる標準ファミリを示す | この部品のサイズ、フィット、公差、修正および検査の要件 |
公開されている OEM の例は、ユニバーサル 2 ネジ スプラインが存在しない理由を示しています。 Coperion は、1 つの ZSK システムで方向マークを備えたエボリュート スプラインを文書化し、ZSK 18 の異なる歯数に注目しています。 Leistritz は、DIN 5480 インボリュート スプラインと、自社の製品開発で使用される非対称スプラインの両方について説明しています。これらの例は、機械固有の設計の証拠であり、未知のシャフトの解読規則ではありません。
図面に標準の名前が付いている場合は、吹き出し全体を正確にコピーします。標準数値まで短くしないでください。標準の名前が指定されていない場合は、適格な検査によって形状が確立されるまで、フィーチャーを不明なプロファイルとして記録します。
リバースエンジニアリングの前に証拠をランク付けする
購入者は、どの商品が信頼できるかを言わずに、持っているものすべてを送ってしまうことがよくあります。それが隠れた対立を生み出します。証拠を整理し、なぜ低ランクの情報源が使用されているのかに注目してください。
| ランク | 証拠 | 確立できるもの | コントロールクエスチョン |
|---|---|---|---|
| 1 | インストールされているリビジョンの承認された機械または部品の図面 | 公称形状、公差、データム システム、材料メモおよび検査要件 | シリアル番号または変更記録はこの図面リビジョンと一致しますか? |
| 2 | 同じマシンに適合することがわかっている、文書化された未使用のスペア | ボアと隣接する位置決めフィーチャーの両方の物理的参照 | 部品番号と出所を追跡できますか? |
| 3 | 取り付け位置を記録した、一致したシャフトとエレメントのサンプル | 実際の嵌合関係、損傷パターン、可能な嵌合状態 | 同じステーションから撤去され、ペアとして保管されていたのでしょうか? |
| 4 | 管理図面のない中古部品 | 摩耗、修理、腐食、使用後の変形後の既存の形状 | どの表面がまだ磨耗していない参照物である可能性がありますか? |
| 5 | 写真と手動測定 | レイアウト、特徴の識別、おおよその縮尺と表示状態 | スケール、見る方向、測定方法は示されていますか? |
| 6 | マシンコード、販売者リスト、または口頭での説明 | 検索リード | それを裏付ける物的証拠や図面は何ですか? |
ランクの低いソースが役に立たないわけではありません。それは単により多くの不確実性をもたらします。たとえば、使用可能なサンプルが摩耗した要素だけである場合があります。正しい対応は、摩耗を記録し、複数の軸方向位置を比較し、相手シャフトを検査し、公称プロファイルをどのように再構築するかに同意することです。間違った対応は、最大値と最小値の測定値を、その意味を説明せずに新しい部品の図面にコピーすることです。

寸法を記録する前に座標系を修正してください
1 人がギアボックスから眺め、もう 1 人が排出端から見た場合、ツイン スクリューの記録は失敗します。 「左軸」と「時計回り」は、異なる部分または方向を表します。すべての図面、写真シート、検査報告書の上部に座標の記述を記載します。
最小座標ステートメント
視線方向 送り方向 シャフトA / シャフトB 軸方向データム 角度ゼロ構造例: 「ギアボックスから排出方向を見た図。左側がシャフト A です。軸ゼロはギアボックス側要素肩部です。角度ゼロは写真 P-03 に示されている刻印された基準マークです。」マシン ビルダーの既存の命名システムが利用可能な場合は、それを使用します。
個々の要素がシャフト上でスライドする場合でも、角度位置が重要になることがあります。ペアのネジセットでも、シャフト A とシャフト B の間の意図された関係を維持する必要があり、一部のシステムではネジ切りやカップリングの位置を制御するためにマークを使用します。 Coperion の公開された例では、シャフトの両端にゼロ位置マークが使用されています。これは OEM 固有の例ですが、削除前に既存のマークを記録することの価値を示しています。
各シャフトの端をまっすぐに撮影し、肩と最初の完全な歯を示す斜視図を追加します。スケール、部品ラベル、宣言された表示方向の矢印を含めます。画像にラベルを付けた後は、画像をミラーリング、回転、または自動修正しないでください。
機能プロファイルを説明するレコードを作成する
完全な記録により、識別寸法と合格寸法が分離されます。ノギスは識別をサポートする可能性がありますが、歯の輪郭、適合性、公差を確立するには認定された計測法が必要です。図面には、各許容特性に使用される方法またはゲージが記載されている必要があります。
| 分野 | なぜそれが重要なのか | 安全に録音する方法 |
|---|---|---|
| プロファイルまたは規格の指定 | ジオメトリ ファミリと検査基準を定義します | サイズとフィットデータを含む図面吹き出し全体をコピーします。文書化されていない場合は「不明」と書く |
| 歯またはローブの数 | 基本的な身元確認を提供します | 完全な繰り返し特徴をカウントし、ラベル付きの端面図の写真を添付します |
| メジャージオメトリとマイナージオメトリ | 嵌合プロファイルの先端と根元を特定します | 各値が外部シャフトに属するか内部ボアに属するかを示し、測定方法の名前を示します |
| 歯の厚さまたはスペースの定義 | 側面間の動作関係を制御します | 図面で指定された寸法またはゲージを使用します。無関係なキャリパーの測定値を代用しないでください |
| プロファイル形状と芯出し方法 | どの表面が荷重を配置して伝達するかを決定します | 管理された図面または認定されたプロファイル検査から取得 |
| 使用可能嵌合長さ | シャフトのプロファイルが実際にエレメントのボアとどの程度共有されているかを示します | 面取り、逃げ、損傷した入口領域を除いて、機能の開始点と終了点の間を測定します。 |
| リードイン、面取り、逃げ | アセンブリに影響し、機能しない表面が係合として扱われなくなります | 作業プロファイルとは別に各トランジションの寸法を設定します |
| 肩と軸方向の位置 | 要素スタックをマシンに対して相対的に配置します | 宣言された 1 つの軸データムを参照し、スタック順序を保持します。 |
| 保持機能 | スタックの軸方向のクランプまたはロックを制御します | 独自の図面からねじ、キー、ナット、スリーブ、またはその他のハードウェアを記録します |
| 材質と熱処理 | 強度、摩耗反応、修理の決定に影響を与える | 追跡可能な文書またはテストを使用します。色や外観からグレードを特定しないでください |
| ポジション別の状態 | 公称ジオメトリをローカルサービスの損傷から分離します | 測定値を軸方向ステーション、角度位置、シャフト ID、および写真番号にマップします。 |
生の測定値と最終的な概要を記録します。フィーチャを複数の角度位置で検査する場合は、すべての位置と測定方向を保存します。平均値では、故障の説明となる偏心、ピーニング、または片側接触状態が隠れてしまう可能性があります。
着用サンプルをマスターサイズとしてではなく、証拠として扱います
使用済みのスプラインはサービスのストーリーを物語ります。磨かれた側面には接触が見られます。赤みがかったまたは黒っぽい破片は、フレッチングまたは腐食を示している可能性があります。たとえ加工面の材料が失われたとしても、エッジが丸まったり、材料がずれたりすると、ある時点で歯の寸法が大きくなる可能性があります。根に亀裂が入ってしまうと、交換の決定が完全に変わってしまいます。
| 観察された状況 | 何を保存するか | 次にチェックすべきこと |
|---|---|---|
| 側面の明るいポリッシュ | 角度位置、シャフトのアイデンティティおよび要素の位置 | 対軸の向き、当たり分布、軸穴の状態 |
| ずれた金属または丸まった入口エッジ | 着付けやクリーニング前の発見時の写真 | リードイン損傷、組立履歴、損傷領域の後ろの未使用のプロファイル |
| フレッチング破片または腐食汚れ | カラー写真と残留物の位置 | 相対運動、フィット状態、汚染および湿気への曝露 |
| 1 つの要素の局所的なボア摩耗 | 要素コード、幅、加工位置、隣接要素 | 同一軸ステーションにおける軸の状態 |
| 複数のボアにわたって繰り返し摩耗する | 各要素のスタック マップと測定値 | シャフト全体の摩耗パターン、荷重、アライメント、およびクランプ状態 |
| 根の兆候または目に見える亀裂 | 位置、長さ、向き、および非破壊検査レポート (入手可能な場合) | 再利用、修理、またはさらなる積み込み前の技術的処理 |
掃除は、発見時の状態を記録した後にのみ行ってください。プロセスによってエッジが丸くなったり、痕跡が消えたり、新たな傷が生じたりしないように、承認されたクリーニング方法を使用してください。次に、同じ軸方向ステーションで外部シャフトと内部要素のボアを検査します。接続の片側を測定すると、緩みの原因を誤って診断する可能性があります。
サンプルが利用可能な唯一の証拠である場合は、可能であれば複数の要素を送信します。1 つは報告された問題の位置からのもの、もう 1 つは磨耗が少ないと思われる位置からのものです。各サンプルが選択された理由を述べてください。サプライヤーは、最悪の部分のすべての機能を公称値として扱うのではなく、状態を比較できます。
スライドする部品は自動的にトルクに適合しません。
アセンブリ フィットは、指定された条件下で嵌合部品が意図した位置に到達できるかという 1 つの質問に答えます。トルク容量は別の質問に答えます。ライストリッツ氏は、シャフトの断面、シャフトの冶金、スプラインの形状、シャフトの硬化が動力伝達の要因であると特定しています。コペリオンの出版された歴史も同様に、シャフトと要素の接続を伝達可能なトルクの中心として扱っています。
これが、試用スライドが成功しても、再設計、材料の置換、または修理されたシャフトを検証できない理由です。荷重下での側面接触、疲労強度、熱処理条件、ルート応力、軸方向のクランプ、またはギアボックス カップリングの容量は確立されません。代替図面とエンジニアリング レビューでは、これらの項目を管理する必要があります。
| チェック | 質問に答える | 答えられない質問 |
|---|---|---|
| きれいなシャフトに手作業で組み立てる | 要素は意図したプロファイルを通過して位置に到達できますか? | インターフェースは動作トルクを伝達しますか? |
| 機能ゲージ | 制御された機能はゲージの要件を満たしていますか? | シャフトの材質や熱処理は正しいですか? |
| プロファイル検査 | 測定された形状は図面と一致していますか? | 亀裂、表面下の損傷、または使用荷重は許容されますか? |
| 材質と硬度の証拠 | テストされたアイテムは、テストされた場所で指定された材料特性と一致しますか? | 完成したシャフトには形状や疲労の問題はありませんか? |
| エンジニアリングトルクのレビュー | 完全な負荷パスは文書化された義務に対して許容可能ですか? | プロセス側は期待通りの製品品質を提供できるでしょうか? |
交換業者に写真から普遍的なトルク制限を確認するよう依頼しないでください。機械の負荷、元の図面の要件、および変更の範囲を提供します。要求が既存の要素を再現するだけである場合は、その旨を明確に述べ、制御されたインターフェイスの図面を特定します。

実稼働前に定義を閉じる
検証の目的は、不確実な証拠を合意された製造基準に変えることです。これは、原材料がコミットされる前、または完成した要素が未解決のインターフェイスの問題を解決すると予想される前に発生する必要があります。
- アイデンティティを調整します。機械メーカー、モデル、シリアル番号、ギアボックス ID、シャフト部品番号、エレメント部品番号、および改造履歴を照合します。
- 支配的な証拠を選択します。生産を管理する図面リビジョン、承認されたスペアまたはリバース エンジニアリング レポートに名前を付けます。
- 競合を解決します。図面、サンプル、現場測定値のすべての相違点をリストします。最も製造しやすい値を黙って選択しないでください。
- データムと方向を一致させます。シャフトAとシャフトB、視線方向、軸ゼロ、角度ゼロ、取付方向を確認してください。
- 検査に同意します。どのフィーチャに寸法レポート、プロファイル測定、機能ゲージ、または材料証拠が必要かを特定します。
- 最初に製造されたインターフェイスを検証します。合意された図面と検査計画を使用します。物理的な試用アセンブリが必要な場合は、試用前にクリーンな状態、嵌合基準、および受け入れ方法を定義します。
- 承認されたリビジョンを凍結します。最終的な図面と検査の記録をメンテナンス ファイルに戻し、次の注文が未確認の摩耗サンプルから再開されないようにします。
EJSの現在カスタムツインスクリュー製造ガイドより大きな交換部品についても同様の区別を行います。使用済みのサンプルにはレイアウトと境界面が示されていますが、磨耗した表面が自動的に新しい公称形状になるべきではありません。の二軸スクリューエレメントガイドボアインターフェースが制御されると、外部要素の機能とシーケンスを記録するために使用できます。
メーカーが対応できるRFQパックを構築する
最も短く有用な RFQ は、ファイル数が最も少ないものではありません。これは、確認された事実、測定された状態、および未解決の質問を分離するものです。図面、サンプル、写真が他のマシンと混在しないように、1 つのインデックスを使用します。
| 見積依頼セクション | 必須の内容 | 宣言するステータス |
|---|---|---|
| マシンのアイデンティティ | メーカー、モデル、シリアル番号、ギアボックスの ID、および取り付けられた改造 | 銘板や書類で確認/報告のみ |
| 交換範囲 | シャフト、要素のボア、特定の要素、完全なスタック、カップリングまたは検査のみ | 必須 / 任意 / 検討中 |
| お絵かきパック | 部品番号、リビジョン、単位、データム、スプラインのコールアウト、および保持の詳細 | 制御 / 参照のみ / 廃止 |
| サンプルインデックス | サンプルID、シャフトAまたはB、軸方向位置、取り外し日および状態 | 未使用 / 中古 / 磨耗 / 修理済み / 出所不明 |
| 写真インデックス | 端面図、縦断ビュー、損傷のクローズアップ、スケール、矢印および部品ラベルを表示 | 発見時 / 洗浄後 / 修理後 |
| 測定レポート | 生の測定値、場所、方法、機器またはゲージ、および関連する環境条件 | 識別のみ/合否測定 |
| 資料記録 | 指定されたグレード、熱処理、硬度、または必要な場合の試験レポート | 文書化/テスト済み/不明 |
| プロセスコンテキスト | 加工材料、作業内容、観察された症状と故障箇所 | 通常業務/変更業務/故障調査 |
| 未解決の質問 | すべての未解決の競合または欠落している受け入れ値 | 見積前 / 生産前 / 出荷前にクローズする必要があります |
交換用エレメントの見積もりの場合は、エレメントの機能、外径、幅、ピッチまたはディスク角度、利き手、材質または処理要件、数量、および取り付け順序も含めてください。 EJSの現在スクリューエレメントのページは、提供する要素ファミリーをリストし、顧客に図面またはサンプルの提供を求めます。
シャフトとエレメントの証拠を EJS に送信してください
下記に交換範囲を記載の上、管理図、サンプルインデックス、ラベル付き写真、測定報告書をEJSお問い合わせページに添付してください。着用サンプルから得られた値をマークします。
よくある質問
歯数とシャフト直径はスクリューエレメントを注文するのに十分ですか?
いいえ。これらは識別の手がかりとしては役立ちますが、歯の形状、ピッチまたはモジュール、はめあい、センタリング方法、歯の厚さ、噛み合い長さ、軸方向の位置や方向を定義するものではありません。管理された図面を提供するか、シャフトと嵌合穴の認定された測定を手配します。
写真から DIN 5480 スプラインを特定できますか?
いいえ。写真にはインボリュートの形状と歯数が示されている可能性がありますが、完全な標準指定、サイズ、適合、公差、または修正を確立することはできません。図面から吹き出し全体をコピーするか、合意された検査方法でプロファイルを検証します。
シャフトとエレメントの内径は一緒に測定する必要がありますか?
はい。これらは 1 つの有効な接続を形成します。シャフト A または B、表示方向、要素コード、および取り付けステーションをすべての読み取り値に取り付けたまま、同じ軸方向の位置で外部シャフトと内部ボアを検査します。
摩耗した要素を使用して新しいスプライン穴を定義できますか?
リバース エンジニアリングをサポートできますが、自動的にマスター サイズとして扱われないでください。研磨、フレッチング、金属の変位、腐食、局所的な摩耗を記録し、相手シャフトと磨耗の少ない基準を比較し、公称形状がどのように再構築されるかを合意します。
スプラインの噛み合い長さとはどういう意味ですか?
これは、機能的な嵌合プロファイルが実際に係合する軸方向の長さです。制御図面で別の定義がされていない限り、面取り、リードイン、レリーフ、損傷した入口エッジ、およびその他の機能しない移行部分を除外します。
ゼロ位置または方向マークが重要なのはなぜですか?
これにより、検査チームと組立チームに 1 つの角度基準が与えられます。これは、ペアのシャフト、要素の位置、カップリングの詳細間の関係を維持するのに役立ちます。宣言された視線方向からマークを記録し、機械製造業者の組み立て指示に従ってください。
二軸スプラインの見積もりには何を EJS に送ればよいですか?
機械とギアボックスの ID、交換範囲、管理された図面と改訂、シャフト A/B の方向、要素の順序、ラベル付けされたサンプル、生の測定レポート、写真インデックス、材料要件、および未解決のすべての矛盾を送信します。どの寸法が摩耗した部品から来たのかを明確にマークしてください。
この記事の OEM 例では、スプライン システムがマシン固有である理由を説明します。これらは EJS 製品仕様ではないため、制御文書なしで別の押出機に適用してはなりません。