によるEJS産業
- 約束された生産量の増加ではなく、欠陥と稼働記録から始めます。
- 溶解、混合、供給、機械的摩耗の問題を個別に分離します。
- 図面上でメインフライトとバリアフライトを個別に指定します。
- 設置されているバレル、フィードシステム、利用可能な作動長に合わせて提案を行ってください。
- 合意された動作範囲全体で安定した仕様内生産での交換を受け入れます。
従来のねじとバリアねじの溶融処理の仕組み
従来の 3 ゾーン スクリューには、供給セクション、移行セクション、および計量セクションがあります。移行セクションでは、固体材料と蓄積する溶融物がメイン チャネルを共有します。バリア スクリューは、溶融セクションの一部を固体と溶融チャネルに分割する二次フライトを追加します。固体が独自のチャネルを通過し続けるにつれて、溶融物はアンダーカットバリアフライトを通過して溶融チャネルに流入します。ラウウェンダールの結界ネジの説明は、この分離とバリアセクションに沿ったチャネル配置の変化について説明しています。
この区別は、自動的なパフォーマンスのランキングではなく、設計方法を識別します。形状は、機械に入る材料と生産要件に適合する必要があります。のSHS エクストルージョントレーニングの比較は、スクリューの設計を可塑化能力と穏やかな処理の間の妥協点として扱い、従来の構造とバリア構造の両方について説明しています。
現在のネジが必要な動作範囲全体で許容可能な製品を生成する場合は、そのアーキテクチャを変更する前にそのベースラインを文書化してください。要求されたレートが上昇したときにのみ品質が低下する場合は、どこから劣化が始まり、どのプロセスの測定値がそれに伴って変化したかを記録します。この証拠により、設計に関する議論が有益になります。 「高出力」という言葉はそうではありません。
のEJS 押出機スクリューバレルバイヤーズガイドより広範な仕様と交換プロセスをカバーします。この比較は、従来の単軸設計とバリア単軸設計に関するものであり、一軸装置と二軸装置の選択に関するものではありません。
バリアクリアランスをメインフライトクリアランスとは別に読んでください。
2 つの次元には別の名前が必要です。メインフライトクリアランスとは、メインフライトの外径とバレル内径の間の隙間です。バリア フライト クリアランスは、セカンダリ フライトの上のギャップです。典型的なアンダーカットバリア構成では、二次フライトの外径が小さくなり、溶融物がその上を通過できるようになります。これらは異なる機能であり、異なる図面吹き出しが必要です。
同心の寸法比較の場合、ラジアルすきまは次のようになります。
ラジアルクリアランス = (バレルボア直径 − 該当するフライト直径) / 2
この計算は、直径間の公称関係を表します。偏心、損傷、または位置ずれしたアセンブリの最小の局所ギャップ、または加工温度でのランニング クリアランスを確立するものではありません。
寸法例であり、加工の推奨事項ではありません
比較する場所のバレル口径が 90.10 mm、メインフライト直径が 90.00 mm、バリアフライト直径が 89.30 mm であると仮定します。結果として生じるメインフライトのラジアルクリアランスは 0.05 mm です。バリアフライトの半径方向クリアランスは 0.40 mm です。これらの想定値は算術演算を説明するものであり、EJS 製品に指定された許容値ではありません。
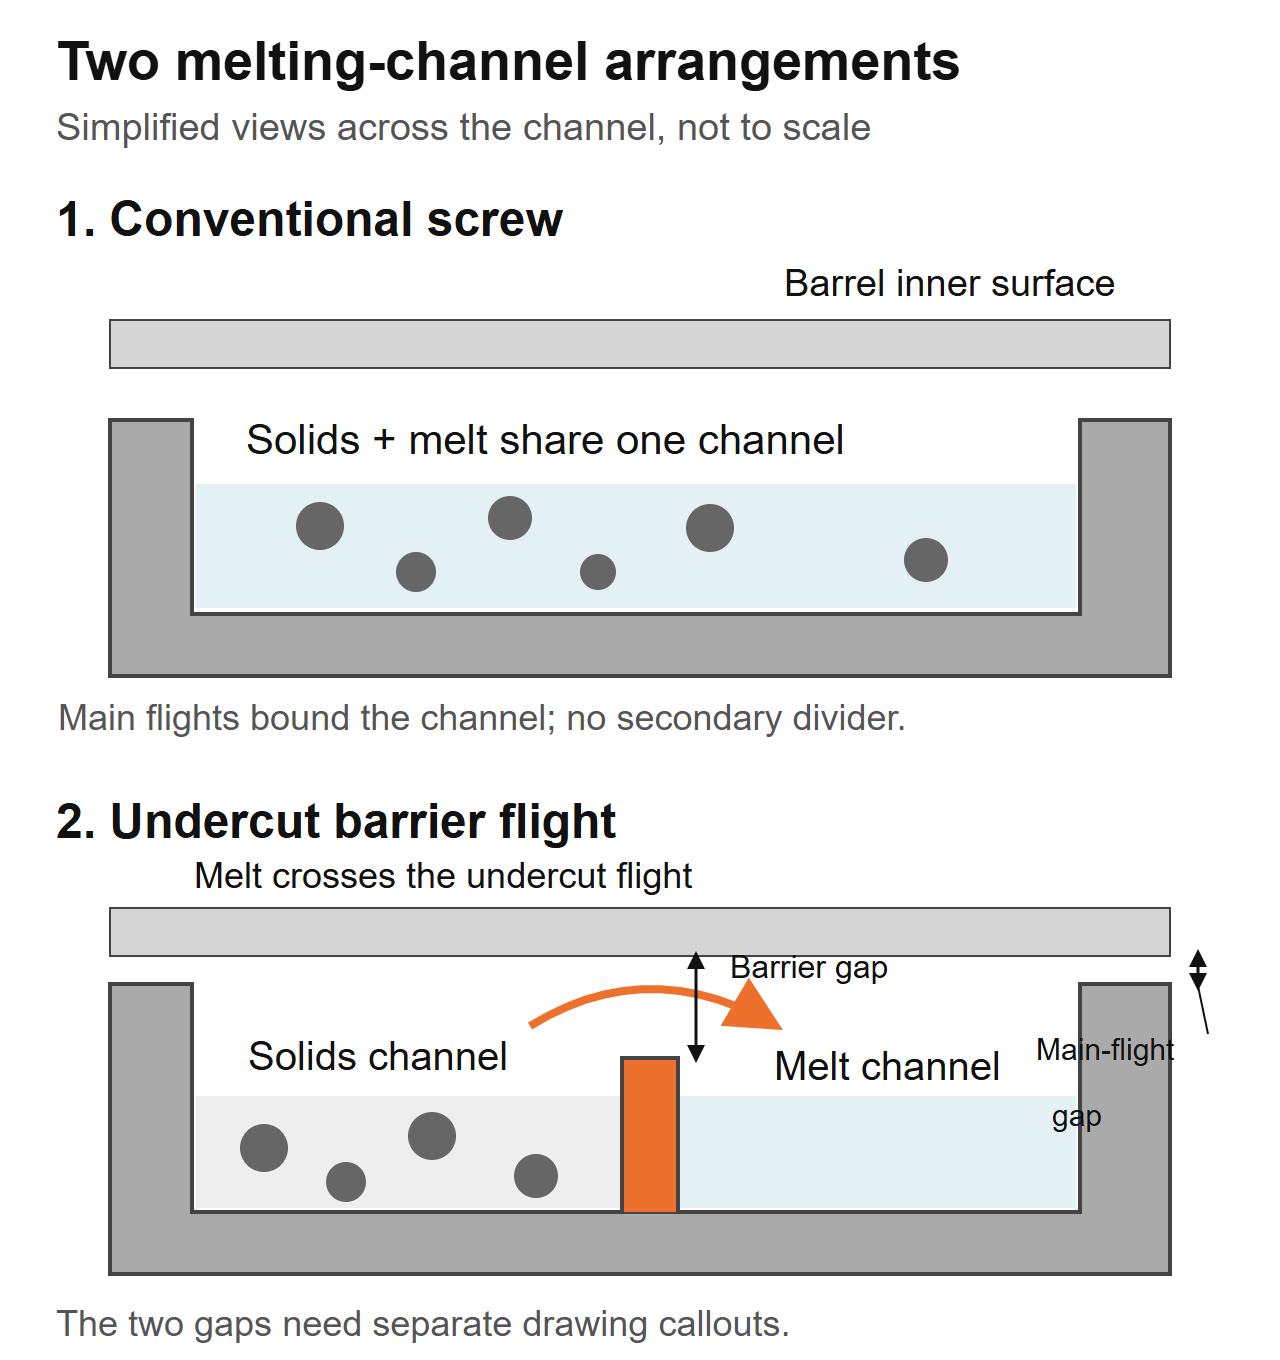 製造セクションではなく、簡略化されたチャネル横断図。バリア フライト通路とメイン フライト クリアランスは別個の描画フィーチャです。この図では寸法は指定されていません。
「フライト クリアランス」のみを記載した引用は、この形状では曖昧です。どのフライト、どの軸方向の位置、値が半径方向か直径方向かを尋ねます。また、新品部品の公称寸法と現在の摩耗測定値を区別します。一方のフライトを測定して、それがもう一方のフライトを説明していると想定しないでください。
設計者は、実際の樹脂と機械の作業クリアランスを指定する必要があります。バリア通路が小さいほど自動的に優れているわけではありませんし、バリア通路が大きいほど自動的に安全であるわけでもありません。別の押出機の番号を採用するのではなく、承認された形状と検査方法を一緒に保ちます。
バリアセクションとミキシングセクションが異なる問題を解決します
溶解と混合は個別にチェックする必要があります。バリアセクションは固体から溶融への移行を管理します。下流のミキサーは、その形状に応じて溶融物の均一性または分散に作用します。スクリューには両方が含まれる場合があるため、「バリアスクリューかミキシングスクリュー」という選択は不完全な選択となることがよくあります。
ラウウェンダールのCRDバリアスクリューの説明バリアセクションだけでは必要な分配混合を提供できないため、下流ミキサーの追加について明示的に説明しています。これが各関数を指定する理由であり、EJS が独自の設計を使用していると想定するためではありません。
のEJSミキシングセクションガイドマドック、パイナップル、サクストンの要素を区別します。欠陥を特定した後、望ましい混合アクションについて話し合うためにこれを使用します。おなじみのミキサー名でも、図面と操作コンテキストが必要です。
見た目だけで新しいネジを割り当てることは避けてください。 「ゲル」と「フィッシュアイ」は製品の説明であり、確認された原因ではありません。異物や劣化した材料は、新しい溶解セクションで必ず除去される通常の未溶解物として処理すべきではありません。
溶解セクションと混合セクションを、その位置や目的の機能も含めて個別に特定するよう提案してください。両方が変更された場合、製造試行によって完全なネジが評価されます。適切な比較がなければ、バリア フライトの利点とミキサーの利点を区別することはできません。
ラインが実際に溶融制限されているかどうかを確認する
現在承認されているセットアップと安定したリファレンス実行から始めます。比較には同じ樹脂グレード、調製手順、ブレンド、ダイ、スクリーン配置を使用します。目に見える欠陥、寸法のばらつき、溶融温度、ドライブの負荷、または下流の要件など、どの製品チェックが稼働率を制限しているかを特定します。
機械サプライヤーの操作指示と安全限界内で、合意された生産ポイントでのプロセスを記録します。故障を引き起こすためだけに速度を上げないでください。同じサンプリング間隔で、時間指定された出力、実際の溶融温度、圧力、スクリュー速度、ドライブ負荷、および製品品質の結果を収集します。
設計者が使用できる用語で問題を定義する
サンプルと記録がそれをサポートしている場合、「このグレードをこの操作点で実行すると溶解が見られない」という開始文は便利です。 「生産量を 30% 増やす必要がある」というのは目標であり、今日その生産量を妨げている理由の説明ではありません。ターゲットと診断された制約を別のフィールドに保持します。
トレードオフは現実のものです。あGaspar-Cunha らによる 2023 年の最適化研究従来のLDPEとPPのマイレファーバリア設計を比較しました。モデル化されたケースでは、バリア設計は通常、LDPE にとって有利でしたが、PP では両方のアーキテクチャが実現可能でした。これらは数値設計の比較であり、EJS 製造テストやいずれかのポリマーの各グレードに対する推奨ではありません。
サプライヤーの主張を評価する際には、その区別を使用してください。 「バリアねじの方が優れている」ということをラインの証拠として受け入れるのではなく、完全な形状を特定して、関連する条件の下で結果を要求してください。
工場の質問: ホッパーで何が変わったのでしょうか?
EJSの交換問い合わせでは、取付仕様は90mm、L/D30:1、圧縮比3:1でした。ラインにはダイ圧力が上昇し、壁厚が一貫していませんでした。最初の依頼は、磨耗したと思われるネジをコピーすることでした。元の設定と比較して、ホッパーに何が入っているのかを尋ねました。工場は独自のエッジトリムを飼料にブレンドし始めていました。私たちのショップノートを公開その変更を置換仕様の一部として含める必要があった理由を説明します。
この疑問は、従来型と障壁型の議論の初期段階に属します。飼料にペレット、フレーク、または粉砕された材料が含まれているかどうか、および混合物がどのように喉に到達するかを記録します。 「同じポリマー」は、フィードが同じであることを証明するものではありません。
フィードの説明を使用可能な仕様に変える
代表的なサンプルを収集し、そのソースを特定します。粒子サイズの広がり、形状、混合方法、および実行中に比率が変化するかどうかに注意してください。ゆるい嵩密度を測定する場合は、容器と充填方法を一貫させてください。自由に注いだサンプルと圧縮されたサンプルは異なる測定値です。
設置されたバレルに滑らかなボアまたは溝付きの送りセクションがあるかどうかを述べ、制御されたフィーダーまたは送り補助装置について説明します。スクリューの提案者に、想定される供給条件を特定するよう依頼してください。ある給電装置向けの設計が別の給電装置でも同様に置き換えられると想定しないでください。
工場でのレビューの場合は、図面と材料の説明を一緒に提出する必要があります。図面は機械的エンベロープを確立できますが、ネジの取り付け後に発生した送りの変化を記述することはできません。逆に、不規則な供給の写真では、適切なチャネルプロファイルやバリア通路が確立されません。
摩耗要件を溶融形状から分離することもできます。フィラー、添加剤、汚染履歴は表面処理の議論に含まれます。のEJS教材ガイドその決定をカバーします。ねじの構造を変更しても、誤って指定された作業面は自動的に解決されません。
バリアスクリューは既存の押出機に適合しますか?
提案された改修は、機械的適合性とプロセス適合性という 2 つのレビューに合格する必要があります。最初のものを通過しても、2 番目のものは確立されません。バレルとドライブの接続部は、ネジの形状が送りや動作範囲に不適切なままであるにもかかわらず、ネジを物理的に受け入れる可能性があります。
モデル名だけでなく、図面を取り付けられているアセンブリと比較します。使用可能なフライト長さ、バレルボアプロファイル、駆動端接続、排出端の詳細、および供給開口部の位置を確立します。ネジが一致する必要があるベントまたはその他のバレルの特徴を含めます。機械メーカーの寸法規則を見えるようにしておきます。
より大きな L/D が通常のドロップイン アップグレードとして提供できると想定しないでください。利用可能な作業長さは、フィード、バリア、および下流セクションを合わせて収容できる必要があります。を参照してください。EJS L/D と圧縮率のガイド見出しの比率が重要なプロフィールの詳細を未指定のままにする理由は次のとおりです。
ネジのみの交換を承認する前にバレルを検査してください。現在のボア寸法は、はめあいとクリアランスの議論の両方に重要です。 1 つの普遍的な交換制限を割り当てるのではなく、承認された検査手順に従ってください。のEJS 耐用年数ガイドコンポーネントのマッチング測定がその決定をどのようにサポートするかを説明します。
「バリアねじ」だけでなく図面も指定してください
図面では、提案された設計を定義する特徴を特定する必要があります。その改訂版を見積書、材料仕様、および検査要件に関連付けておいてください。それ以外の場合、サプライヤーは、双方が同じ形状に同意しなくても、「バリア」という言葉に同意することができます。
バリアセクションの開始と終了、メインフライトとバリアフライトの直径プロファイル、それらのリードまたはピッチ、フライト幅、チャネル深さプロファイル、および下流セクションへの移行部分を尋ねます。長さに沿ってチャネルが変化する場所で、検査ステーションを特定します。単一の直径または単一の圧縮比の数値でその情報を置き換えることはできません。
EJS交換のお問い合わせに必要なもの
私たちの押出機スクリューバレル製品ページカスタマイズされた交換作業と、スクリューバレルに付属する検査報告書および材料証明書について説明します。設計レビューの場合は、プロセス要件とともに、設置された図面と提案されたリビジョンを別々に送信してください。これにより、議論に定義された構成要素と定義された義務が与えられます。
含む:
- 機械メーカー、モデル、取り付けられているコンポーネントの参照、および機械図面。
- 樹脂グレード、添加剤、充填剤配合量、飼料形態および調製方法。
- 既存のプロファイルと提案された変更 (ミキサーを含む)。
- 時間指定された出力、rpm、実際の溶融温度、圧力、およびドライブの測定値。
- 記録された動作点に関連付けられた欠陥サンプルまたは写真。
- 既存のコンポーネントを再利用する場合は、ネジ/バレルの寸法を一致させます。
- 生産範囲と交換品のチェックが満足する必要があります。
検査文書を製造試作の代わりにしないでください。寸法レポートは、承認された図面への適合性を証明できます。選択した形状がプロセスの問題を解決するということは確立されません。試験には独自の条件と合格基準が必要です。
のEJSシングルスクリューバレルのページは、インストールされているコンポーネントの情報を準備するときに役立つ製品リファレンスです。一般的なバリア構成が適合することが確認されていると仮定するのではなく、実際の図面とレビューを提出してください。

許容できる生産量、温度、エネルギーによって試験を判断する
修正されたデザインを注文または委託する前に、承認方法に同意してください。同じ測定場所と定義された安定した生産間隔を使用します。簡単な起動によって不安定な動作ウィンドウが隠蔽されないように、起動およびパージの動作を定常状態の結果とは別に記録します。
便利な計算は次の 2 つです。
比出力 = 測定質量出力 (kg/h) / スクリュー速度 (rpm)
比電力量 = 測定電力 (kW) / 測定質量出力 (kg/h)
2 番目の結果の単位は kWh/kg です。測定の境界を示します。ドライブのみの電力と総ライン電力は異なる量です。モーター電流のパーセンテージは電力を直接測定したものではないため、その式に代入すべきではありません。
トレードオフを示す算術例
試行 A では、定義された電気的境界で測定された 54 kW で 60 rpm で 180 kg/h が生成されると仮定します。トライアル B は、同じ境界で 70 kW、70 rpm で 210 kg/h を生成します。これらの想定される測定値は計算例であり、EJS プロジェクトやいずれかのスクリュー アーキテクチャの予測ではありません。
この例では、試験 B の方が質量出力は大きくなりますが、比出力は同じで比電気エネルギーも大きくなります。改善と呼ぶ前に、製品の品質と溶融温度が依然として必要です。また、測定された生産量のうちどれだけが合意された製品検査に合格したかを報告します。
最も簡単なデモンストレーション実行のみを選択するのではなく、関連するグレードと必要な動作点をテストします。文書の速度、送り条件、圧力、実際の溶融温度、出力境界、および品質を統合します。そのレコードを次の経由で送信します。EJSお問い合わせページ交換について議論するときは、分離されたピーク出力の数値ではなく、有用な動作範囲を目標とします。
よくある質問
バリアと従来のネジの主な違いは何ですか?
従来の 3 ゾーン シングル スクリューは、溶融セクションを通る 1 つのメイン チャネルを使用します。バリア スクリューは二次フライトを導入して固体と溶融チャネルを形成します。比較には、完全なプロファイル、材料、動作条件が必要です。アーキテクチャ名だけでは、どの代替品がその義務を満たすのかはわかりません。
バリアスクリューは混合セクションの代わりになりますか?
自動的ではありません。バリアセクションは溶融配置を管理し、ミキサーは溶融物中の必要な分布または分散に対処します。ネジには両方が含まれる場合があります。バリアフライトがあらゆる形式の混合を提供すると仮定するのではなく、欠陥を特定し、各セクションの意図した機能を指定します。
バリアスクリューはより多くの出力を保証しますか、それともすべてのゲルを排除しますか?
いいえ。実際の制約を確立し、最初に欠陥を特定します。溶融設計の変更では、供給の一貫性のなさ、材料の劣化、汚染、摩耗、駆動制限、下流制限が自動的に修正されるわけではありません。定義された試行条件下で、安定した許容可能な生産を温度、圧力、電力と比較します。
バリアフライトのクリアランスはメインフライトのクリアランスと同じですか?
いいえ、典型的なアンダーカットバリア構成では、二次フライトは別の直径とその上の通路を持っています。図面上でフライト、軸方向の位置、半径方向または直径方向の規則を特定します。公称直径の計算では、組み立てられた機械のすべての局所ギャップまたはホットランニング ギャップが確立されるわけではありません。
バレルを交換せずに従来のスクリューを交換できますか?
それには寸法とプロセスの見直しが必要です。バレルボアのプロファイルと状態、機械的インターフェース、作動長、送り配置、および提案されたネジに対する作動限界を確認してください。物理的に取り付け可能なネジは必ずしも適切なプロセス代替品であるとは限りません。また、摩耗したバレルが元の図面と一致すると仮定することはできません。
交換レビューのためにどのような情報を送信すればよいですか?
機械の詳細、設置および提案された図面、樹脂とフィードの情報、動作記録、特定された欠陥、利用可能なスクリュー/バレルの測定値を送信します。必要な生産範囲と製品の品質チェックを記載します。図面の改訂と試行条件を明確にして、形状、機械的適合、およびプロセスの受け入れを個別にレビューできるようにします。